
AMB 2026: eine Rückschau auf die Produktneuheiten
Die AMB in Stuttgart war im September das Schaufenster für neue Maschinen und Werkzeuge der Metallbearbeitung. Hier sind herausgepickte Neuheiten aus allen Bereichen der Fertigung.
Auf einen Blick
- Fast 20 Neuheiten von der AMB 2026 in Stuttgart, alphabetisch nach Firma
- Werkzeugmaschinen: Chiron, Datron, DMG Mori, Fanuc, Grob, Hermle, Kasto, Walter
- Werkzeuge und Aggregate: Benz, Ceratizit, Horn, Mapal, Mitsubishi Materials
- Spann-, Linear- und Drucklufttechnik: Hainbuch, Igus, Kaeser, Schunk
- Software: Coscom, Open Mind
Zwei Seiten gleichzeitig am Megacasting
Benz · Werkzeugaggregate · 5-Achs-Kopf
Grossformatige Aluminium-Strukturbauteile, sogenannte Megacastings, ersetzen in der E-Mobilität hunderte Einzelteile. Für diese Aufgabe kombiniert August Wenzler Maschinenbau sein Bearbeitungszentrum WH 10000 mit 5-Achs-Köpfen von Benz Tooling. Die vierte und fünfte Achse liegen im Fräskopf, das Werkstück sitzt auf einer horizontalen Schwenkachse. Wegmesssysteme im Innern des Kopfes erfassen die Positionen der Komponenten, über IO-Link gehen Zustandsdaten wie Temperatur und Drehzahl in die Diagnose. Zwei gegenüberliegende 3-Achsen-Einheiten bearbeiten das zentral gespannte Bauteil parallel von beiden Seiten. Ihre Motorspindeln drehen bis 16'000 U/min bei HSK-A63, jedes Magazin fasst 51 Werkzeuge.
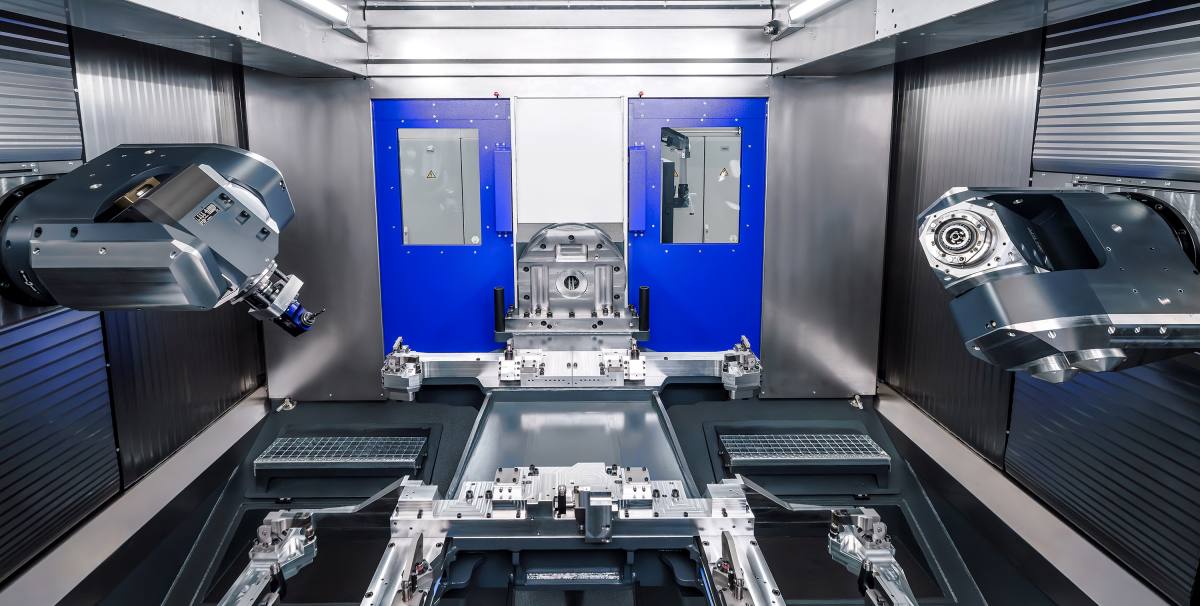
Benz-5-Achs-Köpfe in einem Bearbeitungszentrum WH 10000 von August Wenzler (Bild: Benz Tooling)
Benz Tooling – www.benztooling.com
Schruppen und Schlichten in einem Werkzeug
Ceratizit · Werkzeug · Maxiturn Ecopeel
Mit dem Schäldrehsystem Ecopeel aus der Reihe Maxiturn zeigte Ceratizit an der AMB ein Werkzeug, das Schruppen und Schlichten in einem Konzept zusammenfasst und damit die Werkzeugkosten senken soll. Es gehört zu den Advanced Lines, die auf Produktivität und Prozesssicherheit zielen, während die Coreline auf Verfügbarkeit und einfache Beschaffung ausgelegt ist. Erweitert hat Ceratizit ausserdem die VHM-Fräserserie Silverline um ein Zollsortiment. Am Stand lief auf einem Traub-Drehautomaten die Bearbeitung eines Wirbelsäulenimplantats, und eine Installation zeigte den Weg des Rohstoffs Wolfram durch das Produktionsnetz des Hartmetallspezialisten.
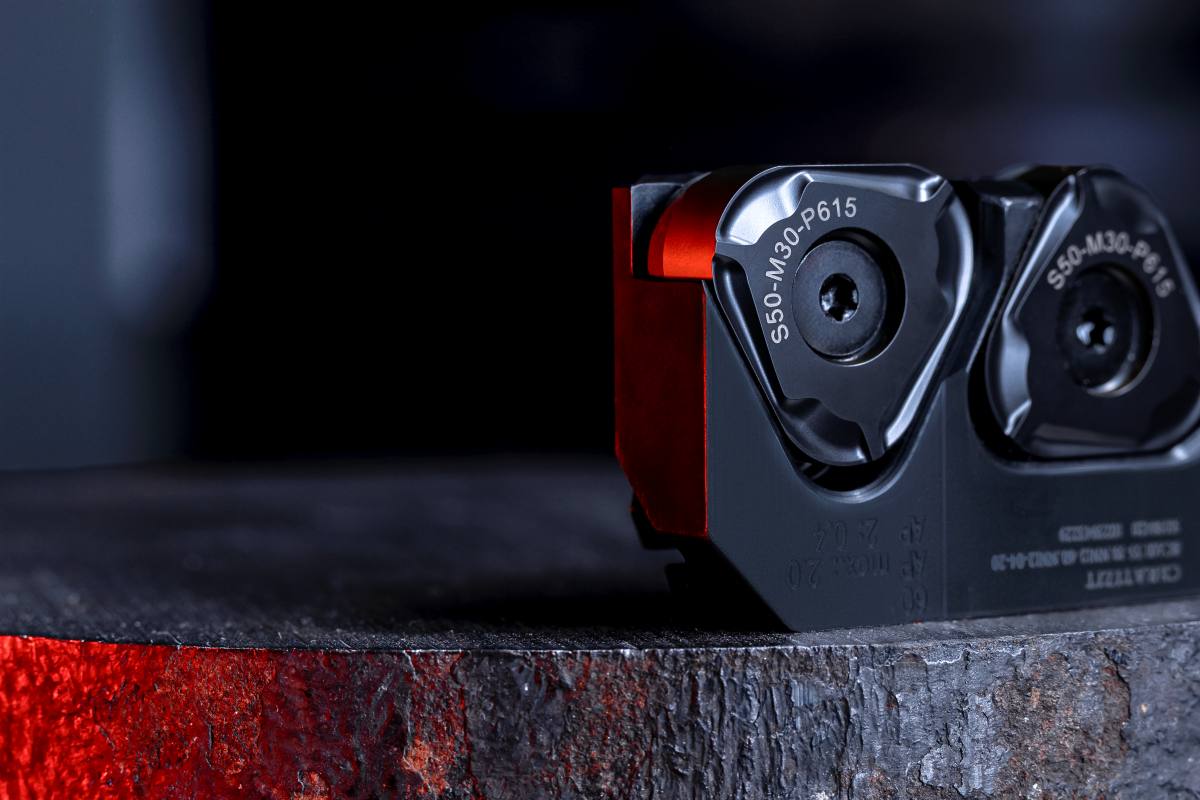
Das Schäldrehsystem Ecopeel aus der Reihe Maxiturn (Bild: Ceratizit)
Ceratizit – www.ceratizit.com
Ein Zentrum für die schweren Brocken
Chiron · Werkzeugmaschine · Mill 2000
Für grosse und schwere Werkstücke zeigte die Chiron Group an der AMB die Mill 2000 aus der überarbeiteten Baureihe Mill. Das modulare Maschinenkonzept lässt sich entlang des jeweiligen Fertigungsszenarios auslegen, vom Einzelteil bis zur mittleren Serie. Der Torque-Schwenkkopf arbeitet verschleissfrei, standardisierte Baugruppen sollen Lieferzeiten und Ersatzteilversorgung vereinfachen. Daneben stand die Micro5 XL für die Mikrobearbeitung, einmal mit der Automation Variocell Pallet, einmal mit der Variocell Uno für Werkstücke. Die FZ 19 S five axis lief mit einem neuen, bei Chiron entwickelten Palettenwechsler, der bei Einspindlern zwei oder drei Paletten handhabt und bei Doppelspindlern 2 × 2 oder 3 × 2. An allen Maschinen im Livebetrieb steuerte ein neues Modul des Smartline-Portfolios die Aufträge.
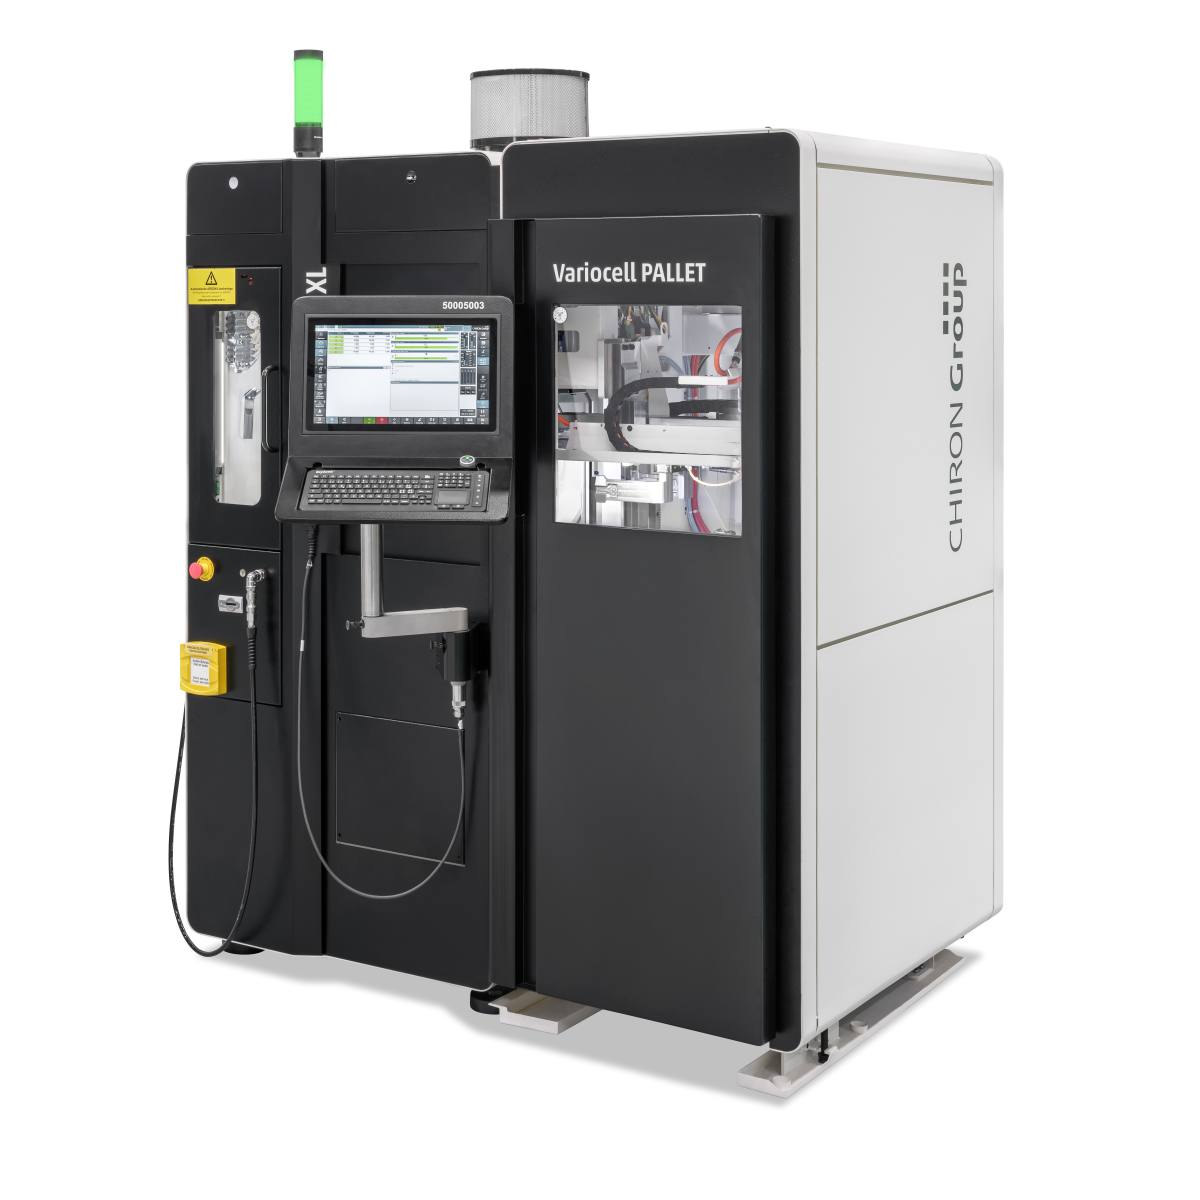
Die Micro5 XL mit der Automation Variocell Pallet (Bild: Chiron Group)
Chiron Group – www.chiron-group.com
Das Ersatzwerkzeug per Handy anfordern
Coscom · Software · Infopoint Web-App
Coscom hat seine Bedienoberfläche Infopoint als browserbasierte Web-App neu aufgelegt. Sie versorgt die Fertigung mit Werkzeuglisten, CAD-Zeichnungen, Aufspannskizzen, Prüfplänen und Lagerinformationen. Neu läuft sie auch auf mobilen Geräten, sodass sich ein Ersatzwerkzeug direkt vom Handy anfordern lässt. Der IT erspart das Arbeit bei Updates, weil die Anwendung nicht mehr an bestimmte Hardware gebunden ist. Am Stand in Stuttgart zeigte Coscom daneben den digitalen Werkzeugkreislauf, der Werkzeugverwaltung, Voreinstellung, Lagerung und Beschaffung im Eco-System verbindet.
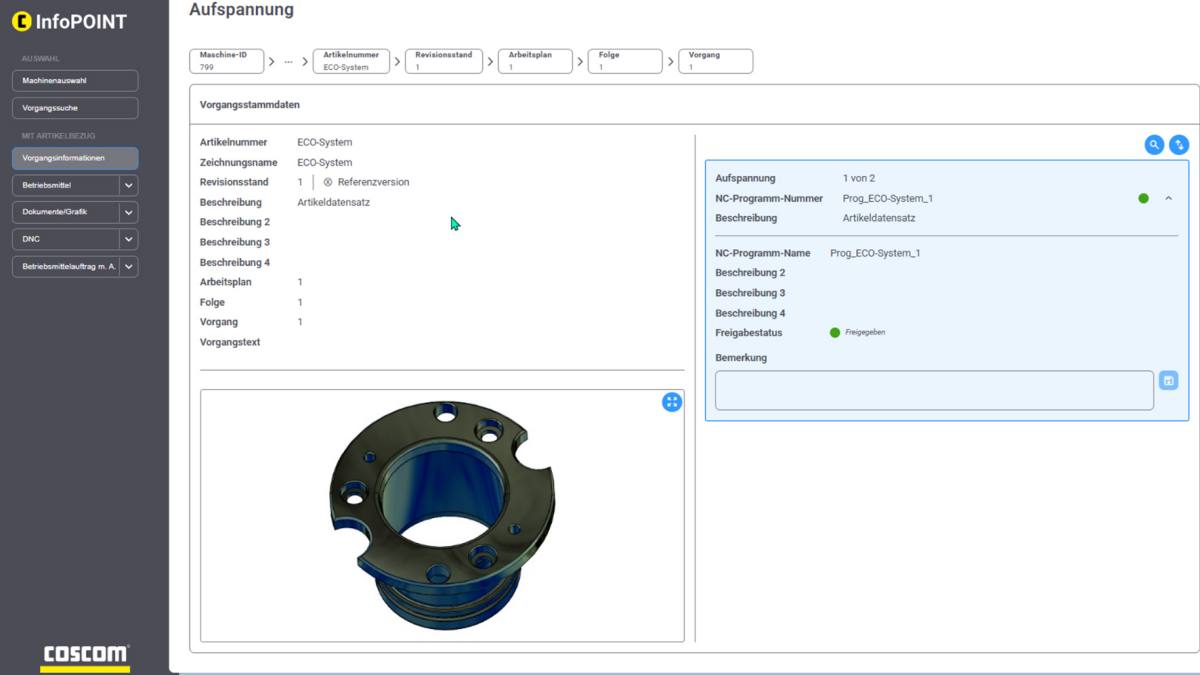
Oberfläche der Infopoint Web-App mit Werkzeug- und Artikeldaten (Bild: Coscom)
Coscom – www.coscom.de
Platten im Standardformat, gefräst im Eiltempo
Datron · Werkzeugmaschine · MLmax Pro
Mit der MLmax Pro ist Datron an der AMB in eine neue Grössenklasse eingestiegen. Der Bearbeitungsraum von 1500 × 3000 mm nimmt ein international verbreitetes Standardformat für grossflächige Platten auf. Vorschub und Eilgang erreichen bis zu 50 m/min, die derzeit verfügbare 4-kW-Hochfrequenzspindel dreht mit bis zu 40'000 U/min. Den Maschinenaufbau hat Datron auf geringe Masse und hohe Steifigkeit ausgelegt, damit Präzision und Dynamik über die ganze Fläche erhalten bleiben. Kleinere Bauteile in höheren Stückzahlen soll die Maschine ebenso wirtschaftlich fertigen. Den Tisch belegen einzeln ansteuerbare Vakuumfelder, das Datron-Kegelsystem nimmt kompatible Spannmittel wiederholgenau auf. Bedient wird die MLmax Pro über die Steuerung Datron Next, deren Touch-Oberfläche Schritt für Schritt durch den Prozess führt.
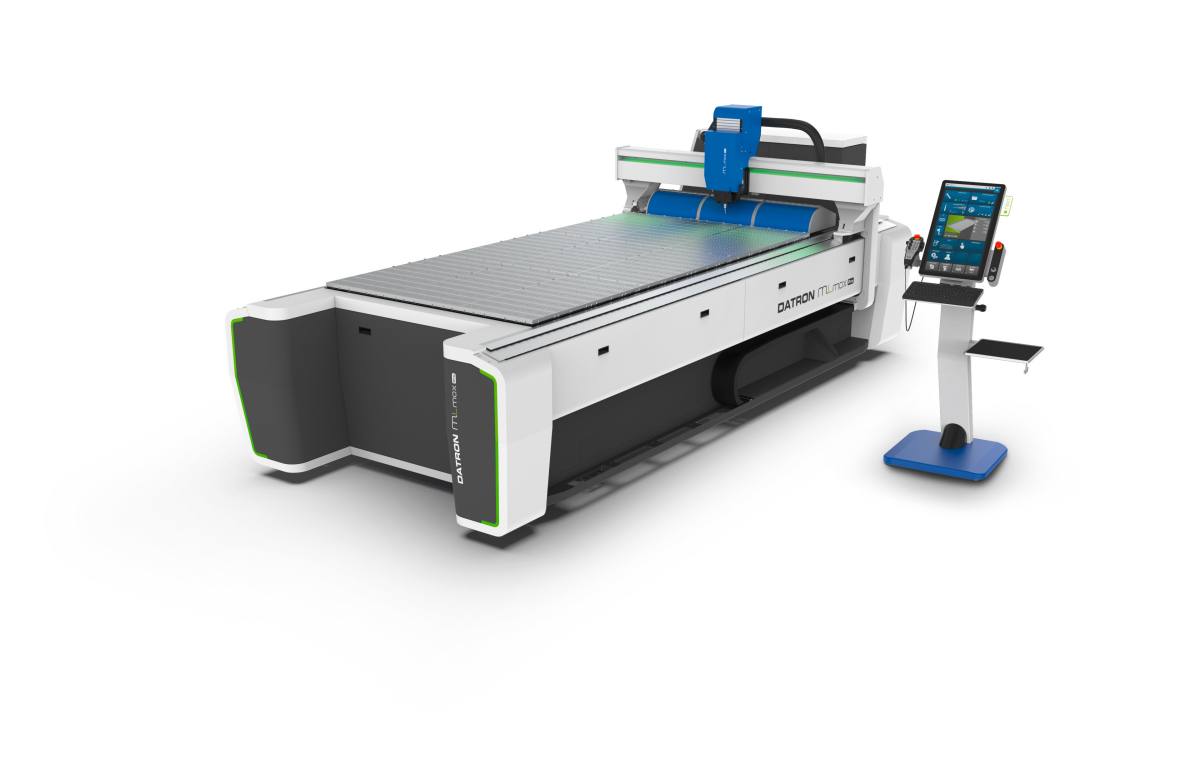
Die MLmax Pro mit einem Bearbeitungsraum von 1500 × 3000 mm (Bild: Datron)
Datron – www.datron.de
Einstiegsmaschinen neben dem Spitzenprogramm
DMG Mori · Werkzeugmaschine · Baureihen BX
Unter dem Kürzel BX zeigte DMG Mori an der AMB Maschinen mit geringerer Komplexität und tieferem Preis, darunter die DMV 160 im Vertikalfräsen, die CLX 450 im Drehen und die DMX 80 U für das 5-achsige Fräsen. Sie ergänzen das bisherige Portfolio und sollen einen wirtschaftlichen Einstieg erlauben, auch in Märkten mit geringerer Investitionsbereitschaft. Die meisten BX-Maschinen sind für die Plattform Celos X vorbereitet und lassen sich automatisieren. Auf dem über 2100 m² grossen Stand in Halle 10 standen rund 20 Maschinen, die meisten davon mit Automation. An einer DMU 60 eVo der zweiten Generation arbeitete das kompakte Robotersystem Matris WPH 70, das Werkstücke wie Paletten handhabt. Den Robo2Go gibt es neu mit dem Automationsspanner Easyfix, mit dem der Roboter den Schraubstock bei wechselnden Bauteilen positionsgenau verstellt.
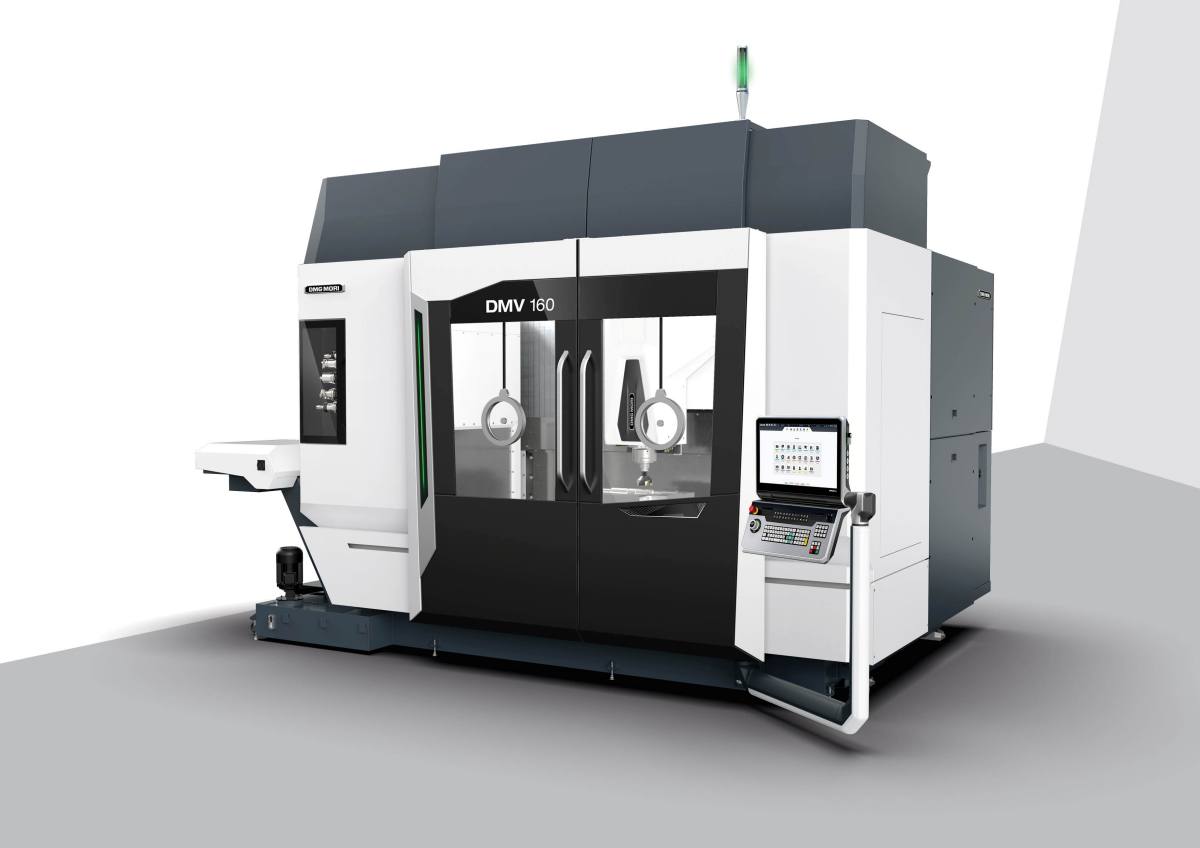
Die DMV 160 aus der neuen BX-Reihe für das Vertikalfräsen (Bild: DMG Mori)
DMG Mori – www.dmgmori.com
28 Werkzeuge statt 21
Fanuc · Werkzeugmaschine · Robodrill D28LiB5ADV PlusY-500
Das Bearbeitungszentrum Robodrill D28LiB5ADV PlusY-500 bietet Platz für 28 Werkzeuge statt der sonst üblichen 21. Zusammen mit dem erweiterten Verfahrweg von 500 mm in Y-Richtung und einem 5-Achs-Tisch eignet es sich auch für grössere und komplexere Bauteile. An der AMB fertigte die Maschine live eine Gabelbrücke aus hochfestem Aluminium. Eine zweite Robodrill bearbeitete Stahl: ein Medizintechnik-Bauteil aus Edelstahl 1.4301, ein Gewinde M24 und eine Vollbohrung mit 40 mm Durchmesser in 16MnCr5. In einer Education Cell für den Schulbetrieb be- und entlud ein Cobot CRX eine weitere Robodrill, ohne dass dafür das Steuerungsprogramm der Maschine geändert werden musste. Im CNC-Bereich stand die neue Serie 500i-A, die zusammen mit einem digitalen Zwilling Bearbeitungsprozesse vorab prüfen lässt.
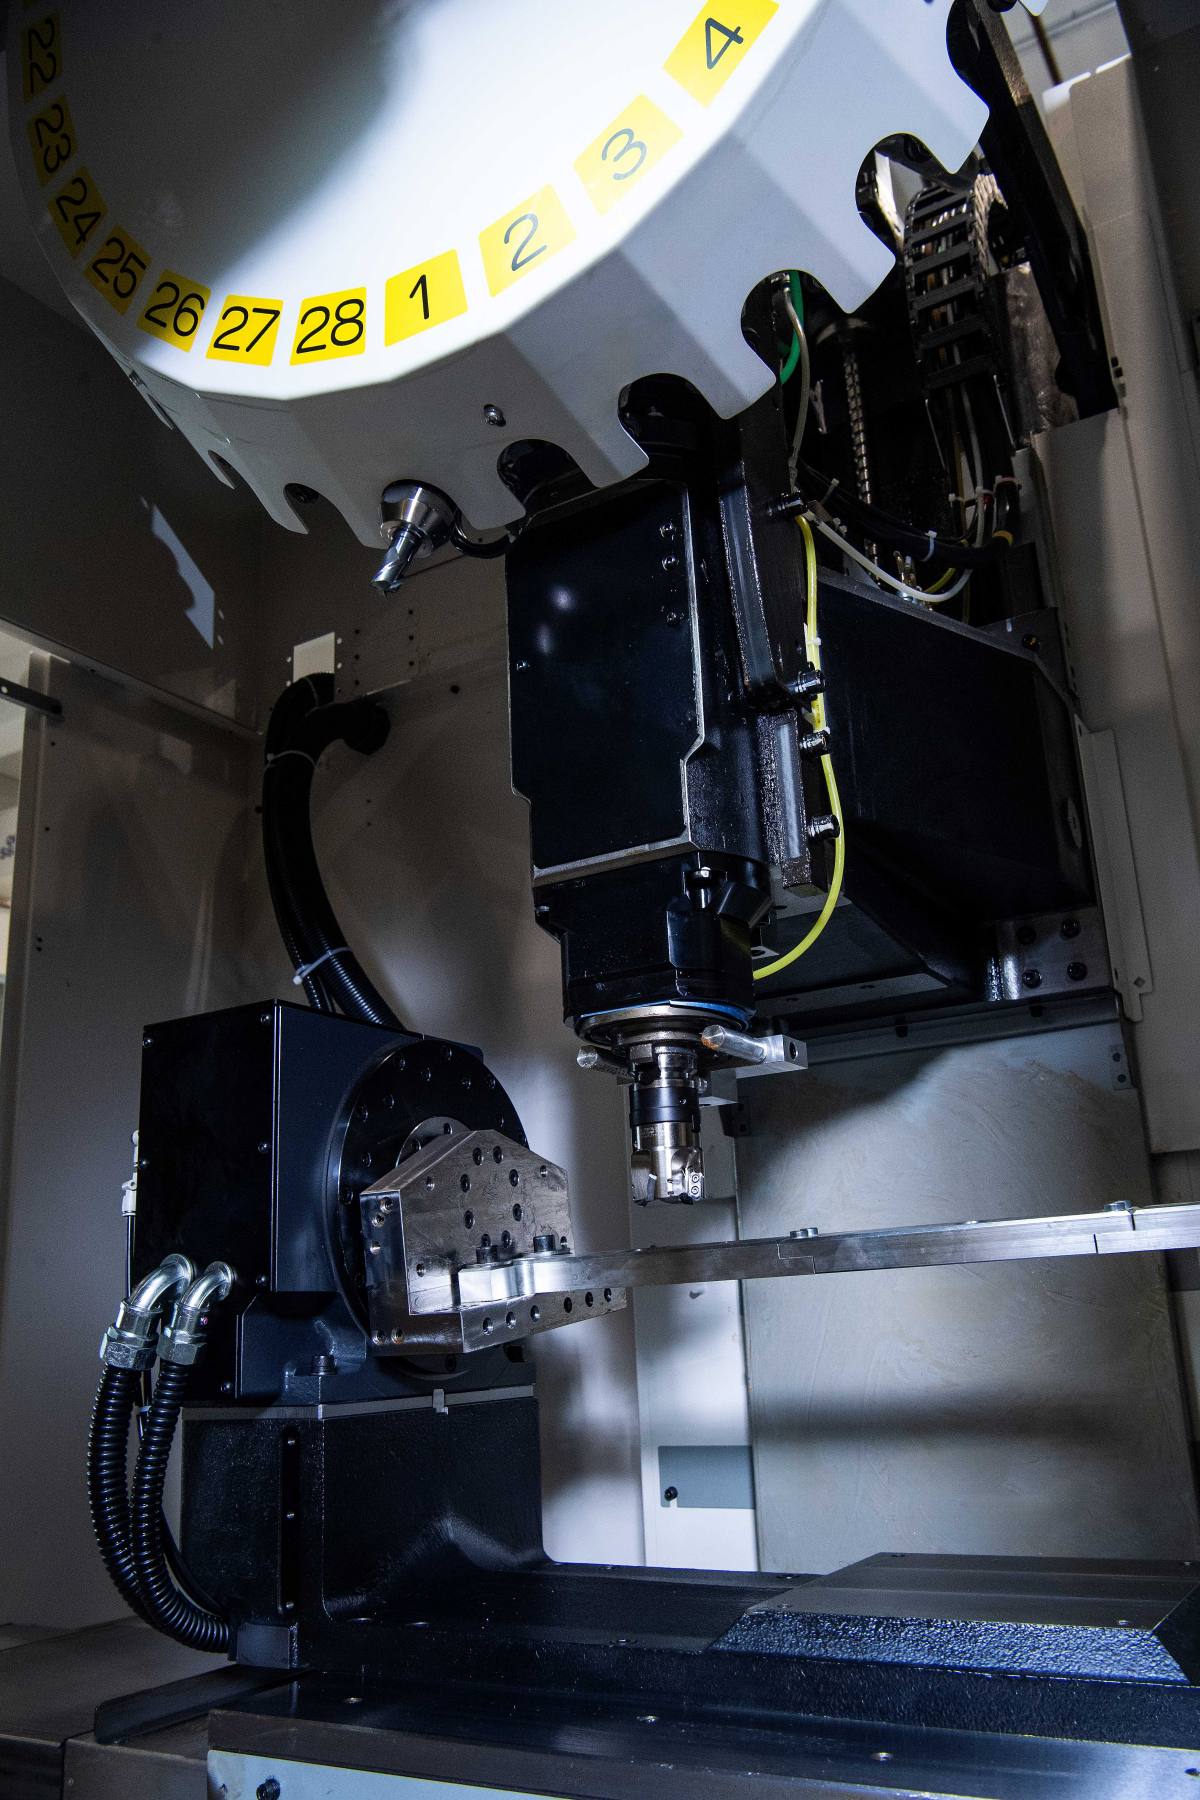
Die Robodrill D28LiB5ADV PlusY-500 mit 28 Werkzeugplätzen (Bild: Fanuc)
Fanuc – www.fanuc.eu/de/de
Ein Portal für Werkstücke bis 3,6 Tonnen
Grob · Werkzeugmaschine · GP1350
Im März hatte die GP1350 an der Hausmesse von Grob Weltpremiere. An der AMB stand das 5-Achs-Fräs-Portal-Bearbeitungszentrum erstmals auf einer externen Messe und fräste dort live ein Kegelrad. Die Maschine zielt auf Bauteile, bei denen herkömmliche Bearbeitungszentren an ihre Grenzen stossen. Die Verfahrwege messen 1400 mm in X, 1950 mm in Y und 1100 mm in Z, je nach Ausführung passen Werkstücke bis 1750 × 1600 mm hinein. Die Zuladung beträgt bis zu 3,6 Tonnen. Der Fräskopf erlaubt einen Unterschnitt von minus 2,5 Grad, das Magazin fasst bis zu 408 Werkzeuge. Über Palettenwechsler, Palettenspeicher und den Grob Mobile Robot lässt sich die GP1350 automatisieren. Sie eröffnet eine Produktfamilie: 2027 sollen die GP1350T mit Dreh-Fräs-Funktion und die grössere GP2150 folgen.
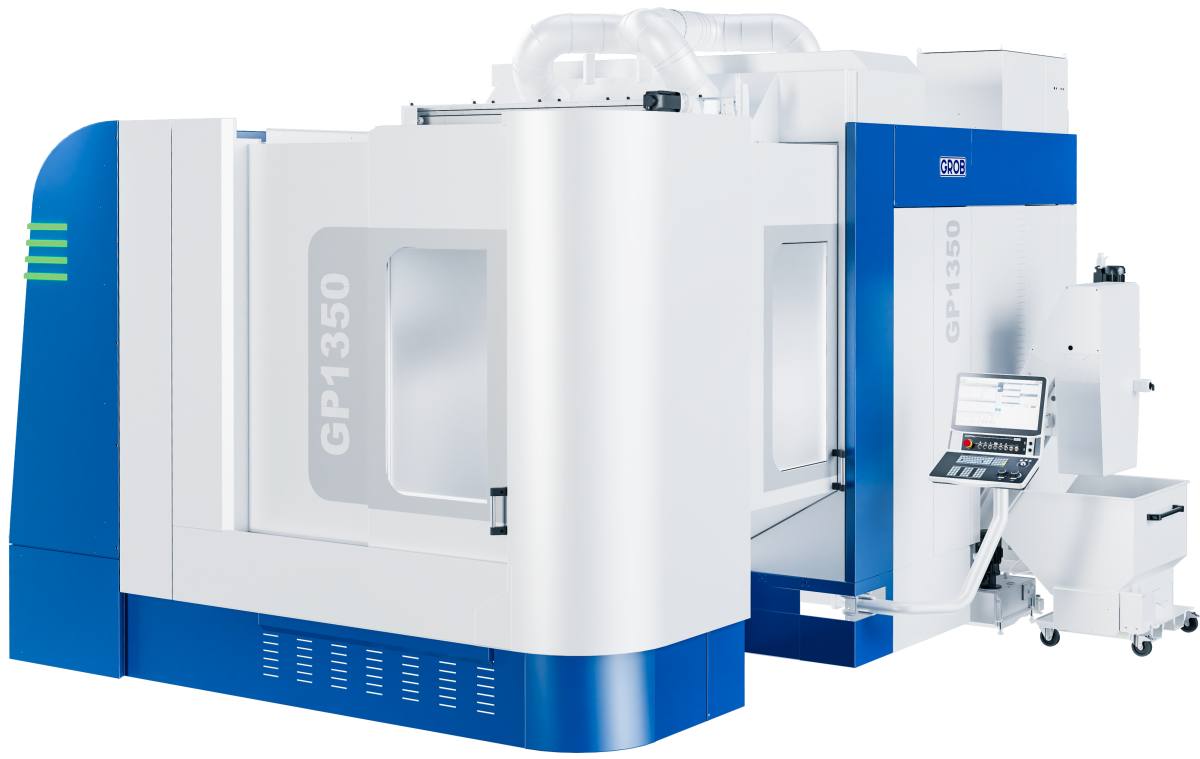
Das Portal-Bearbeitungszentrum GP1350 für Werkstücke bis 3,6 Tonnen (Bild: Grob)
Grob-Werke – www.grobgroup.com
Gespannt wird vom Bauteil her
Hainbuch · Spanntechnik · Branchenspezifische Spannlösungen
Statt einzelner Produkte stellte Hainbuch an der AMB Fertigungsaufgaben in den Vordergrund. In der Medizintechnik geht es um filigrane Bauteile, schwer zerspanbare Werkstoffe und hohe Oberflächenanforderungen. Heavy-Duty-Anwendungen verlangen robuste, verschmutzungsunempfindliche Spanntechnik für grosse und toleranzbehaftete Bauteile. In der Robotik rücken dünnwandige und hochpräzise Komponenten in den Vordergrund, etwa für die Getriebe humanoider Roboter. Am Stand ging es um Fragen aus der Praxis: Wie lässt sich ein Werkstück trotz kurzer Spannlänge steif spannen, und wie muss Spanntechnik ausgelegt sein, damit sie auch im automatisierten Prozess zuverlässig arbeitet.
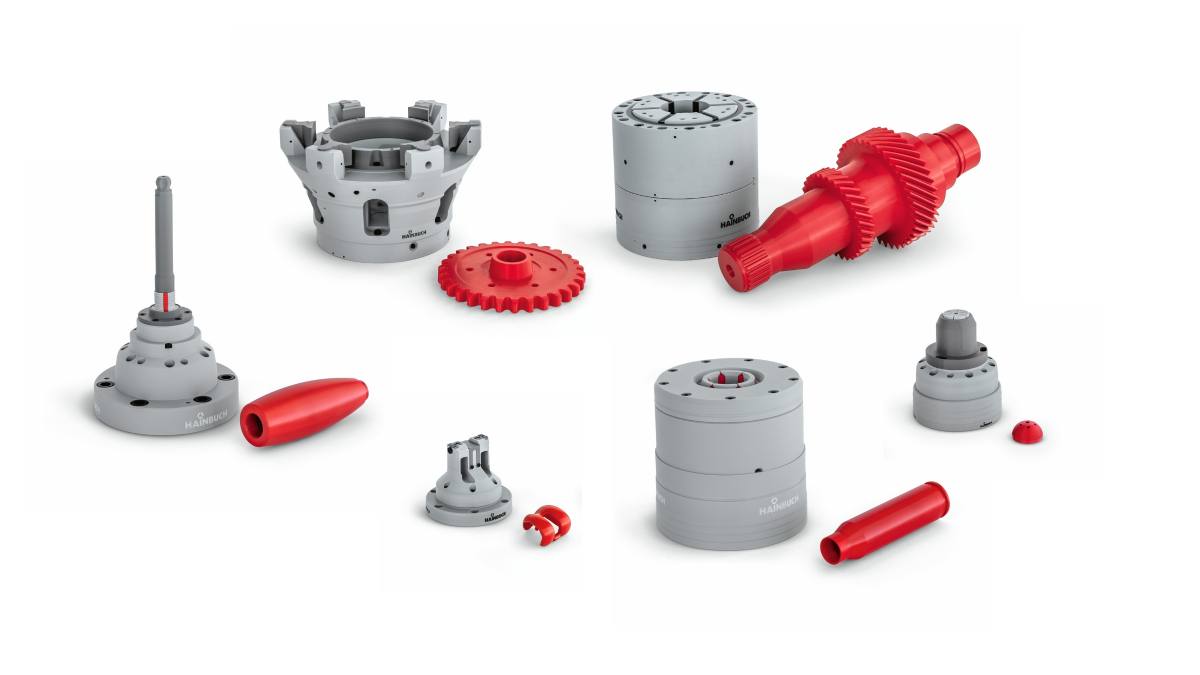
Spannlösungen von Hainbuch für unterschiedliche Branchen (Bild: Hainbuch)
Hainbuch – www.hainbuch.de
Fräsen und Drehen am Bauteil für die Luftfahrt
Hermle · Werkzeugmaschine · C 22 MT, C 12, C 32
Hermle brachte die C 22 MT an die AMB, erstmals mit der Siemens-Steuerung Sinumerik One. Das 5-Achs-Bearbeitungszentrum stammt aus der High-Performance-Baureihe und kann in der Mill-Turn-Ausführung auch drehen. Am Stand bearbeitete es ein Technologiebauteil aus der Luft- und Raumfahrt, in das unterschiedliche Zerspanungstechnologien integriert sind. Diese Branche zählt für Hermle neben Medizintechnik, optischer Industrie und Rennsport zu den anspruchsvollen Einsatzfeldern. Wie alle Exponate am Stand kam die C 22 MT in der Ausführung der zweiten Generation. Zwei weitere 5-Achs-Bearbeitungszentren aus derselben Baureihe zeigte Hermle als vollautomatisierte Anlagen. Die C 12 (im Bild) arbeitete mit dem Robotersystem RS 05-2, das Werkstücke bis 10 kg handhabt und sie mit hoher, individueller Teilebevorratung in unterschiedlichen Speichermodulen bereithält. An der C 32 lief das Robotersystem RS 1, das Hermle für die zweite Generation in fast allen Komponenten verbessert und an die Anforderungen der Kunden angepasst hat.
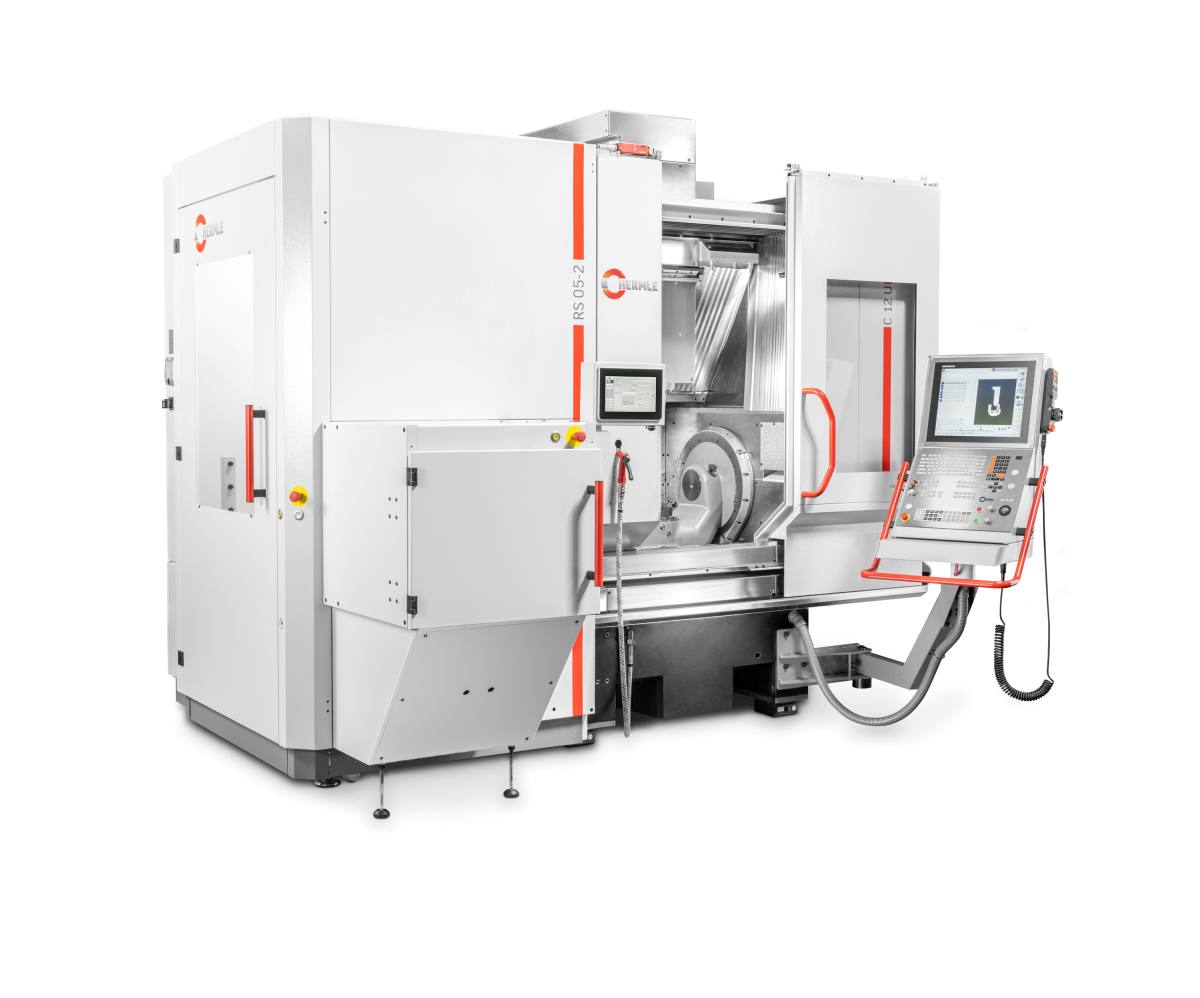
Die C 12 mit dem Robotersystem RS 05-2 (Bild: Hermle)
Hermle – www.hermle.de
Sechs Zehntel Stechbreite
Horn · Werkzeug · Werkzeugsystem S274
Für Langdrehmaschinen hat Horn das Werkzeugsystem S274 um neue gesinterte Spanformgeometrien erweitert. Sie sollen die Spankontrolle und die Prozesssicherheit verbessern. Die präzisionsgesinterte Geometrie .1A für das Ein- und Abstechen gibt es jetzt auch in den Stechbreiten 0,8 und 0,6 mm, was den Materialverlust senkt. Die Schneidplatten sind als RS274 erhältlich und als RE274 mit eingepresstem Gewindeeinsatz für den Klemmhalter RH274, jeweils in den Sorten TH35 und IG35. Hinzu kommen die Geometrien .NF für das Stechen-Längsdrehen und .PR für das Rückwärtsdrehen, beide für Vorschübe von 0,02 bis 0,1 mm/U.
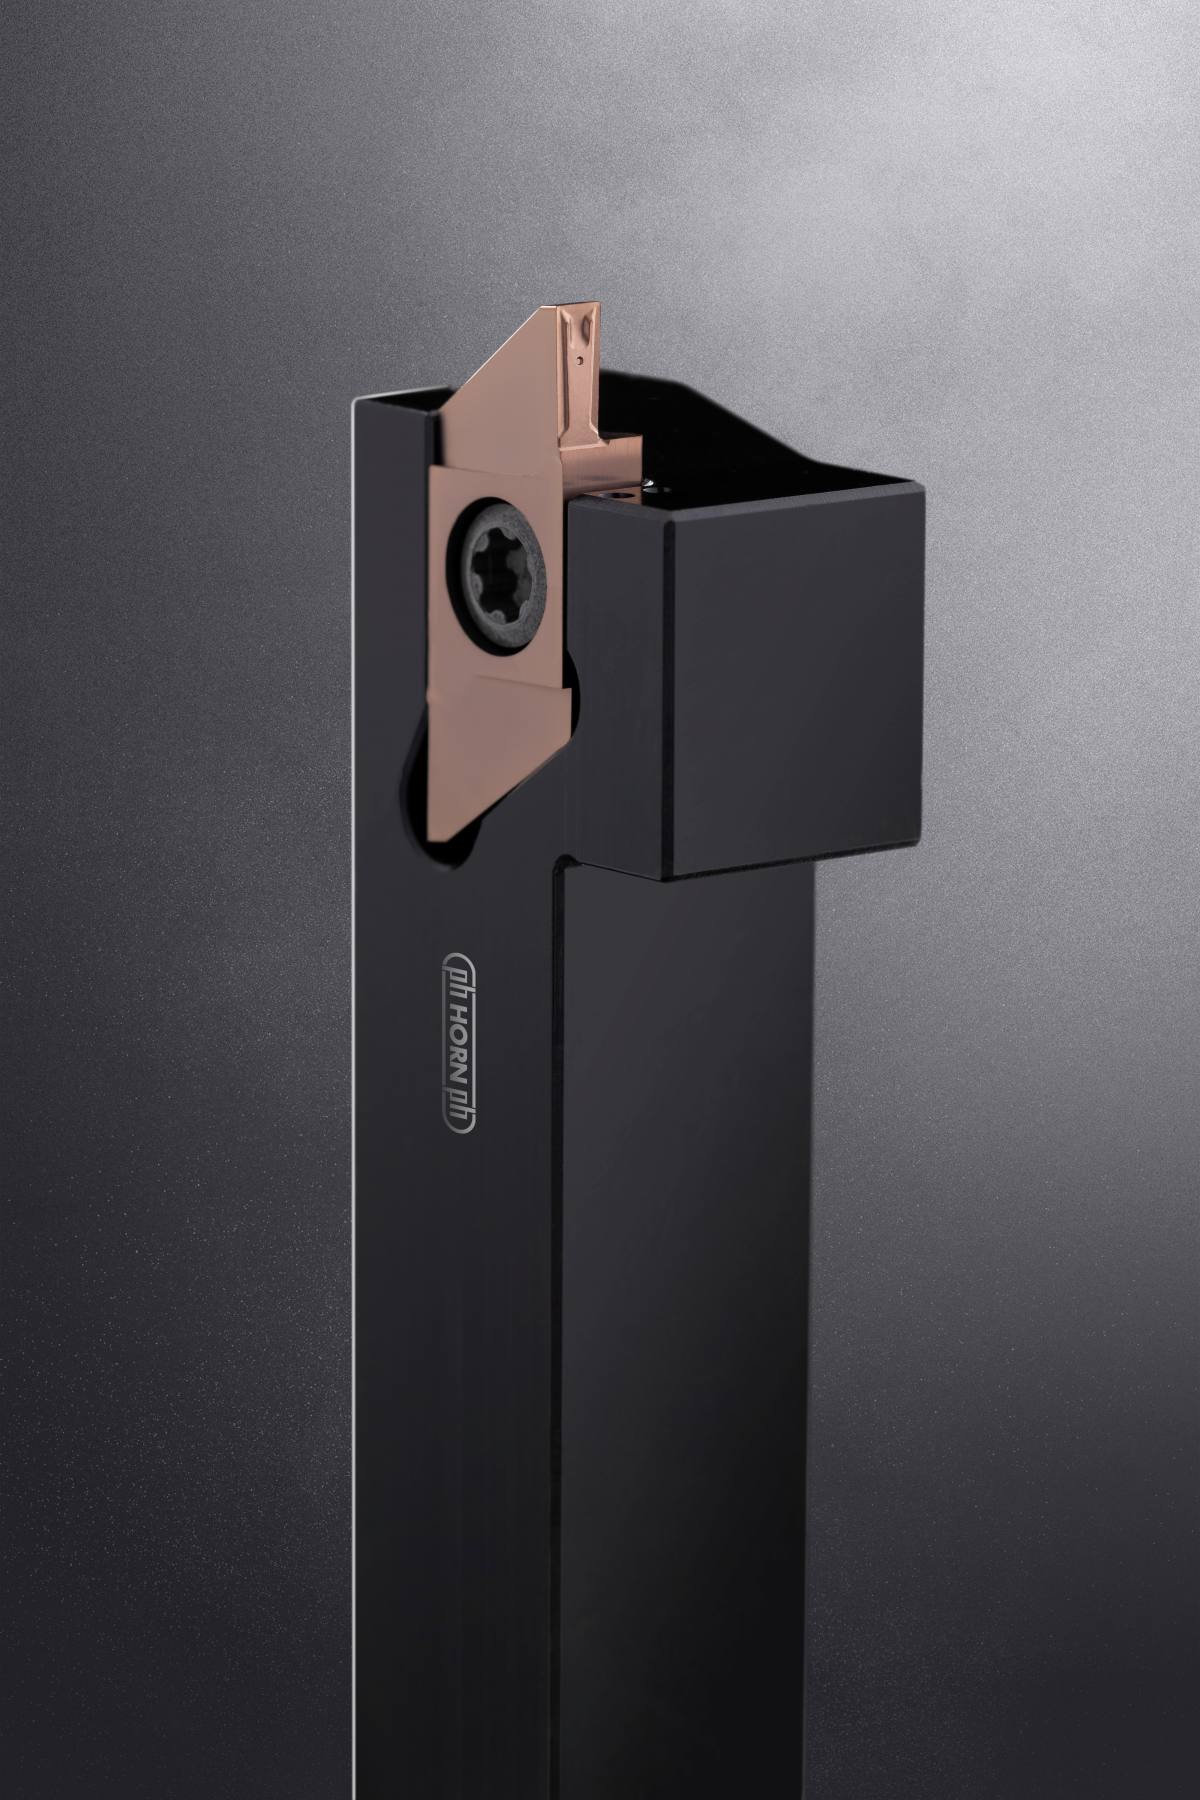
Die neuen Spanformgeometrien des Werkzeugsystems S274 (Bild: Horn/Sauermann)
CH: Dihawag – https://dihawag.ch
Die Schiebetür, die ohne Fett auskommt
Igus · Linearführung · Drylin C
Bei der Rollenführung Drylin C laufen drei Rollen aus Hochleistungskunststoff ohne Schmierung in einer Aluminiumschiene. Zwei Rollen sind parallel verbaut, die dritte wird über eine Stellschraube nachgestellt, bis kein Spiel bleibt. Die Rollen drehen auf Kugellagern und erreichen mit ihrem Durchmesser einen Reibwert von µ = 0,05. Pro Schlitten trägt die Führung bis 20 kg. Da nirgends Metall auf Metall läuft, entfallen regelmässige Wartungsintervalle. Die Schiene ist 30 mm breit und 30 mm hoch, der Schlitten besteht aus Zinkdruckguss. Igus biegt die Profile auf Radien ab 500 mm, etwa für Schutztüren an Werkzeugmaschinen oder gebogene Schiebetüren in Zugtoiletten.
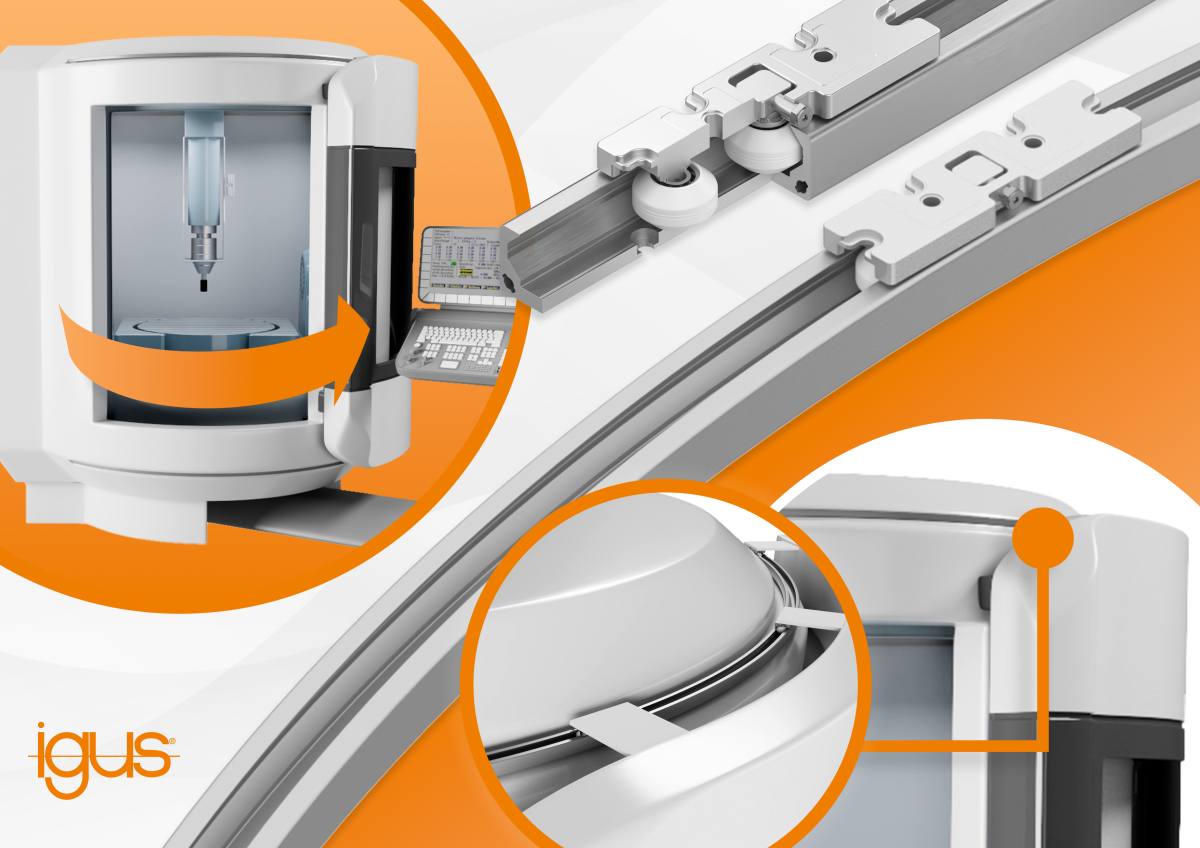
Die Rollenführung Drylin C an einer Schutztür (Bild: Igus)
Igus – www.igus.com
Druckluft für die CNC-Halle, Wärme fürs Büro
Kaeser · Drucklufttechnik · Schraubenkompressoren ASD
Kaeser zeigte an der AMB die neue Generation seiner fluideingespritzten Schraubenkompressoren der Serie ASD. Sie arbeiten mit dem Sigma-Profil und der Steuerung Sigma Control und versorgen in der Druckluftstation etwa automatisierte CNC-Zentren, Laser- und Plasmaschneidanlagen oder pneumatische Greifsysteme. Aufbereitet wird die Druckluft mit Kältetrocknern der Serie Secotec und Filtern, die Kondensat, Öl und Partikel abscheiden. Die Abwärme der Kompressoren nutzen die Wärmerückgewinnungssysteme von Kaeser für Raumheizung, Warmwasser oder Prozesse. Sie lassen sich ab Werk einbauen oder bestehenden Anlagen nachrüsten.
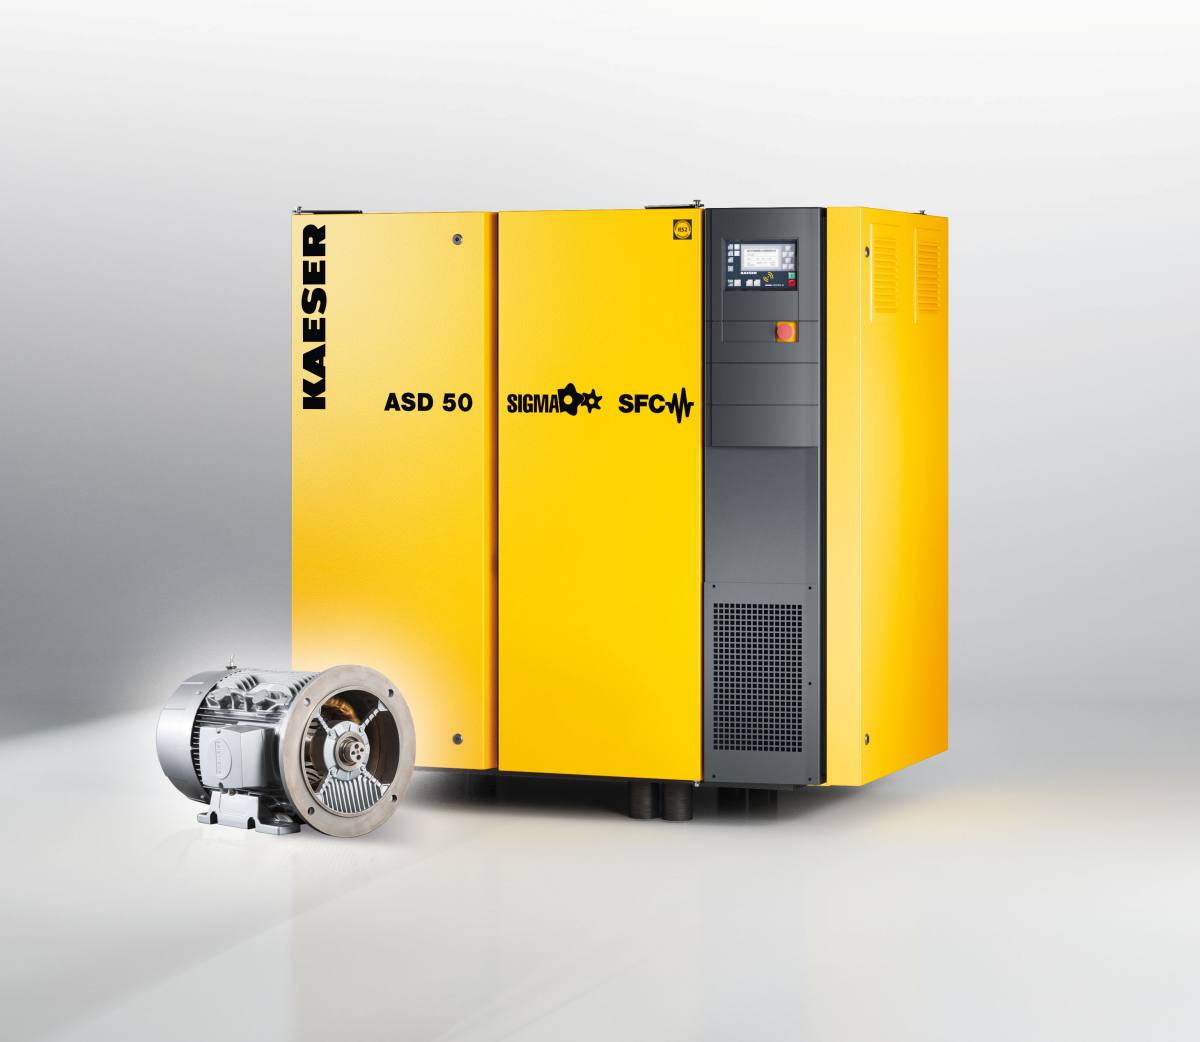
Ein Schraubenkompressor der Serie ASD (Bild: Kaeser)
Kaeser – www.kaeser.com
Sägen mit minimalsten Abweichungen
Kasto · Werkzeugmaschine (Bandsäge) · KastoSSB
Seit 1985 baut Kasto die KastoSSB, an der AMB zeigte das Unternehmen die neue Generation des Hochleistungsbandsägeautomaten in schwerer Bauart. Beim Sägevorschub haben Servomotoren die bisherige Hydraulik abgelöst. Der elektromechanische Antrieb nimmt nur Leistung auf, wenn tatsächlich gesägt wird, was Energie spart und die Säge leiser macht. Die neue Steuerung ProControl verbessert auch die Abschnittgenauigkeit: Bei einer Messreihe an C45-Rundmaterial mit 10,00 mm Soll-Länge lag der Mittelwert bei 10,011 mm, die Standardabweichung bei 0,048 mm. Geblieben ist das schwingungsdämpfende Oberteil aus Mineralguss, neu zählen Hartmetall-Sägebänder ausdrücklich zum Einsatzspektrum. Der Späneförderer lässt sich links montiert auf Rollen herausziehen, der Ausbauraum schrumpft damit von 3,6 auf 2,9 m.
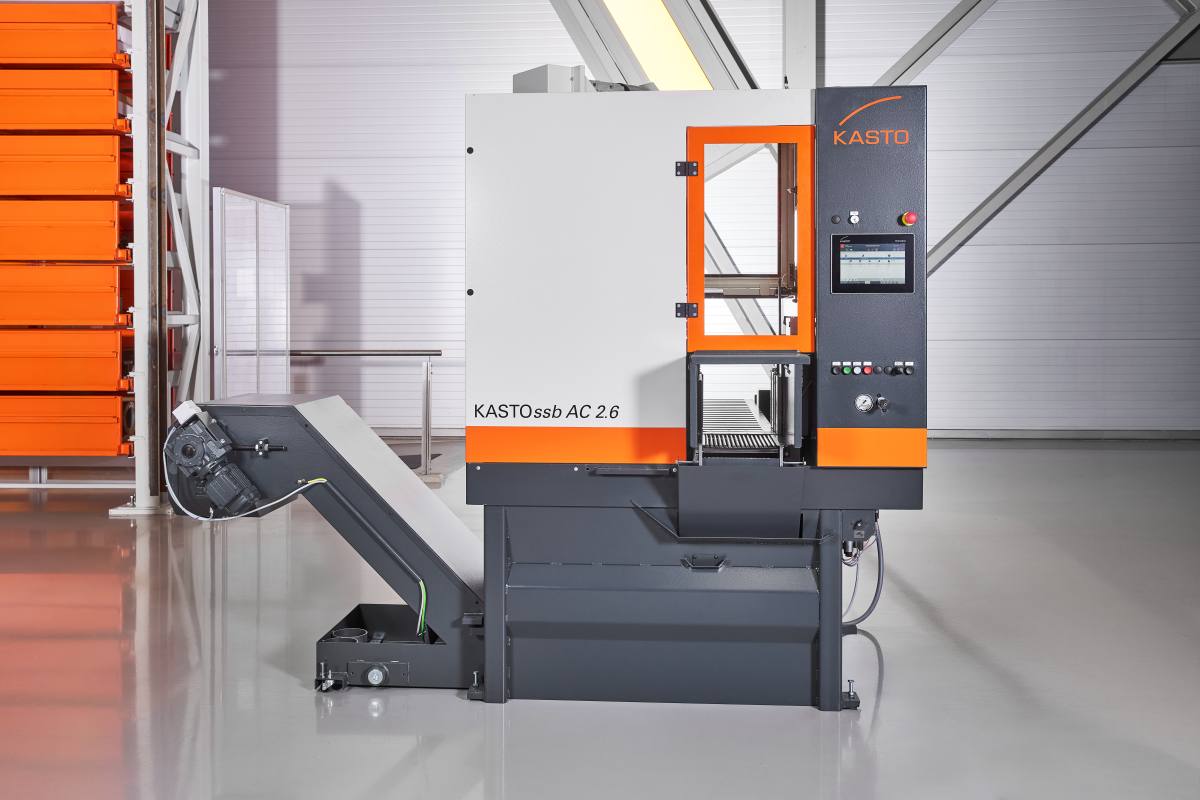
Der elektromechanische Sägevorschub der KastoSSB AC 2.6 (Bild: Kasto)
Kasto – www.kasto.com
Vierzigmal so tief wie breit
Mapal · Werkzeug · Mega-Deep-Drill-Alu
Bis zum 40-fachen Durchmesser tief bohrt die zweite Generation des Mega-Deep-Drill-Alu von Mapal. Die gerade Hauptschneide hält den Prozess ruhig und reduziert Ausbrüche und Grat, etwa bei Querbohrungen. Vier Führungsfasen stabilisieren das Werkzeug über die ganze Tiefe. Um 20 Prozent grössere Kühlkanäle bringen mehr Kühlmedium an die Schneide, was vor allem bei Minimalmengenschmierung zählt. Die Grundausführung ist unbeschichtet, zwei Kopfbeschichtungen passen den Bohrer an Siliziumgehalt und Kühlschmierstrategie an. In Anwenderversuchen erreichte er laut Mapal Vorschübe bis 0,4 mm/U und Standwege bis 3,2 km. Erhältlich ist er von 15×D bis 40×D mit Durchmessern von 3 bis 16 mm.
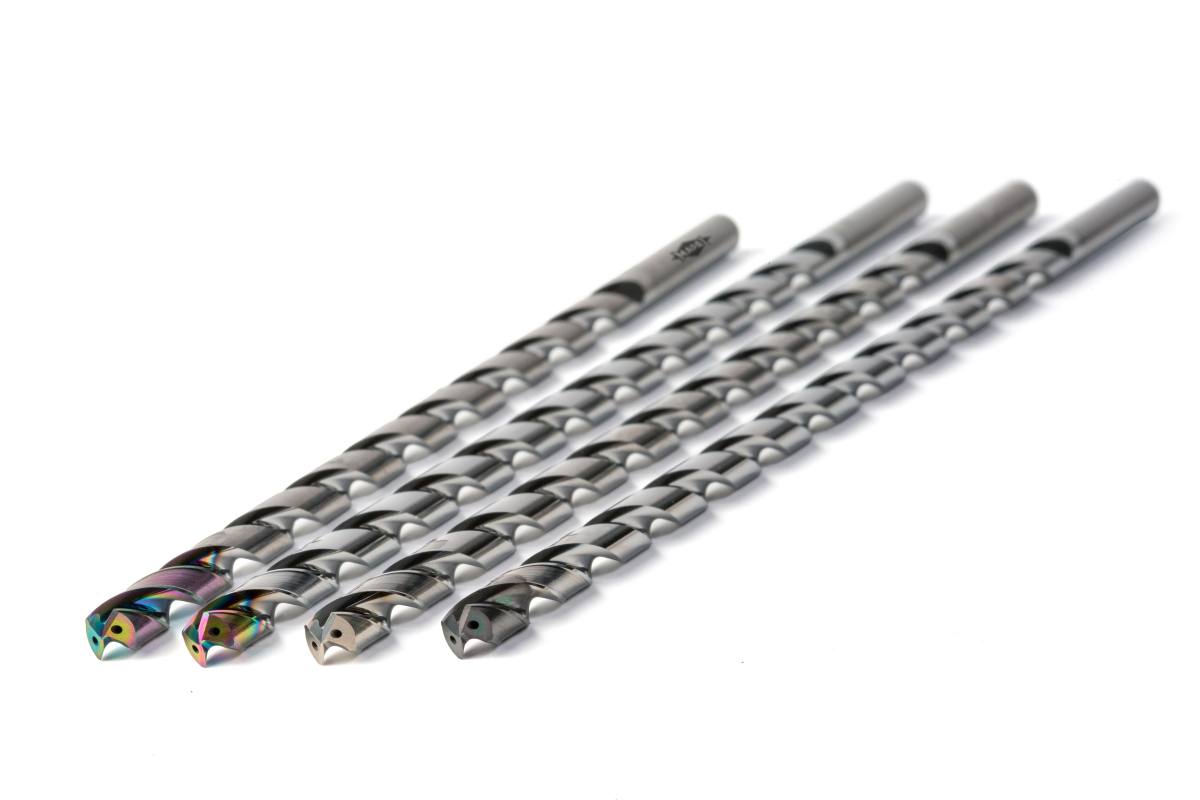
Der Tiefbohrer Mega-Deep-Drill-Alu der zweiten Generation (Bild: Mapal)
Mapal – www.mapal.com
Eine Serie für Stahl, Titan und Hitzefestes
Mitsubishi Materials · Werkzeug · Wendeschneidplattenserie MP1200
Die Wendeschneidplattenserie MP1200 von Mitsubishi Materials ist in den Sorten MP1220, MP1230 und MP1240 erhältlich und für Stähle, Edelstähle, hitzebeständige Werkstoffe und Titanlegierungen ausgelegt. Für Nichteisenmetalle ergänzt die DLC-beschichtete Sorte LC2005 das Programm. Neu sind ausserdem die Gewindewerkzeuge M-Taps aus dem Mplus-Programm, die Gewinde schneiden und formen. Am Messestand ging es zudem um die Rücknahme und Wiederverwertung gebrauchter Hartmetallwerkzeuge. Aus dem Konzernunternehmen Moldino kamen Fräs-, Bohr- und Gewindefräswerkzeuge für den Werkzeug- und Formenbau dazu, gezeigt an realen Bauteilen.
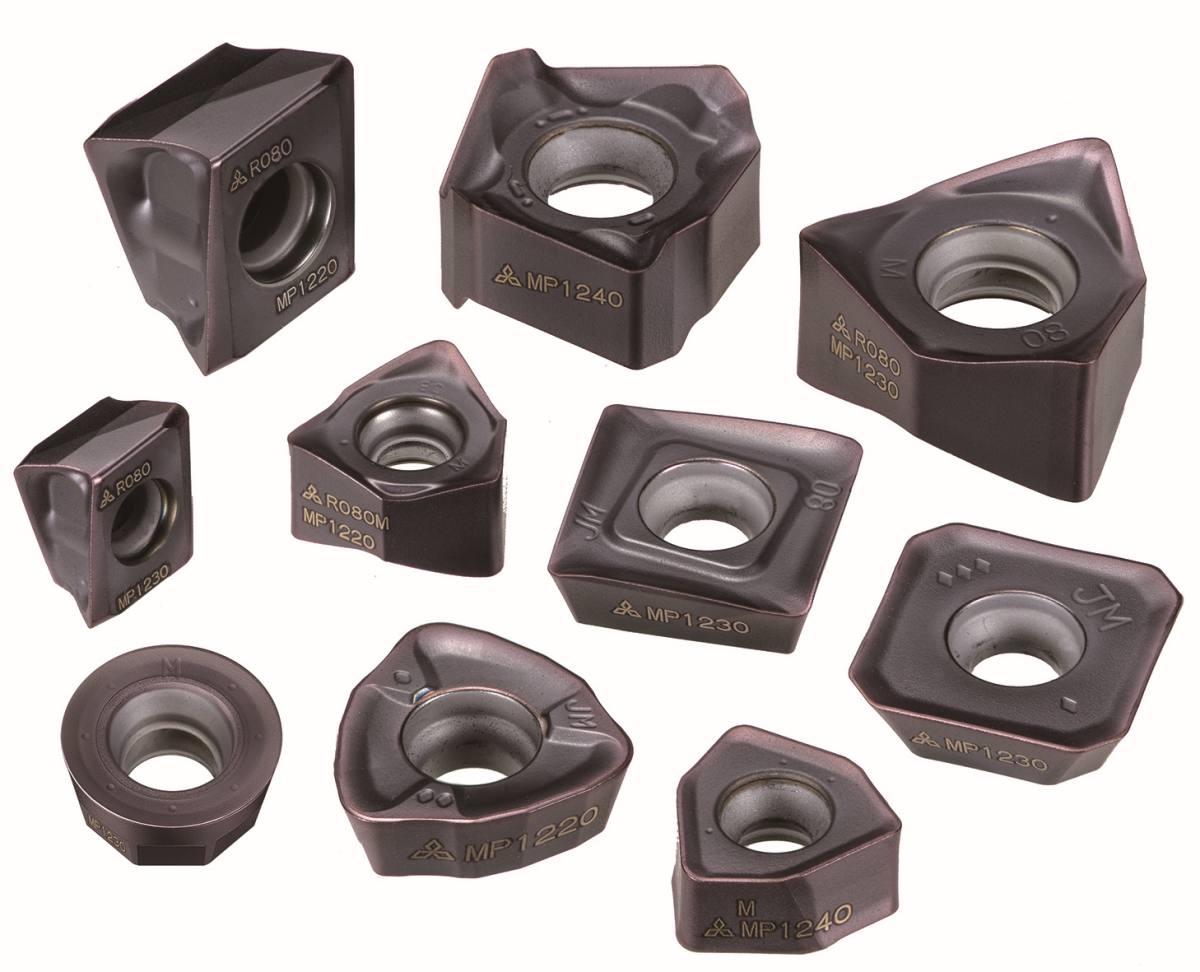
Wendeschneidplatten der Serie MP1200 (Bild: Mitsubishi Materials)
Mitsubishi Materials – www.mmc.co.jp
Entgraten, bevor das Teil die Maschine verlässt
Open Mind · Software (CAD/CAM) · Hypermill
Grate an schwer zugänglichen Stellen kosten oft viel Handarbeit. Open Mind zeigte an der AMB dafür ein Funktionspaket in der CAD/CAM-Suite Hypermill mit drei Strategien: Bohrungen bürsten, Bohrungen entgraten und Bauteilkanten entgraten. Sie laufen wahlweise 3- oder 5-achsig und liefern gratfreie Kanten direkt auf der Maschine. Ebenfalls neu ist die 2D-Hale-Bearbeitung, auch Konturhobeln genannt. Sie erzeugt kratzerfreie Oberflächen, etwa an Dichtflächen in der Batteriefertigung. Für das Drehen erleichtert Hypermill das Programmieren und bezieht neue, komplexe Revolvertypen in die Kollisionsprüfung ein.
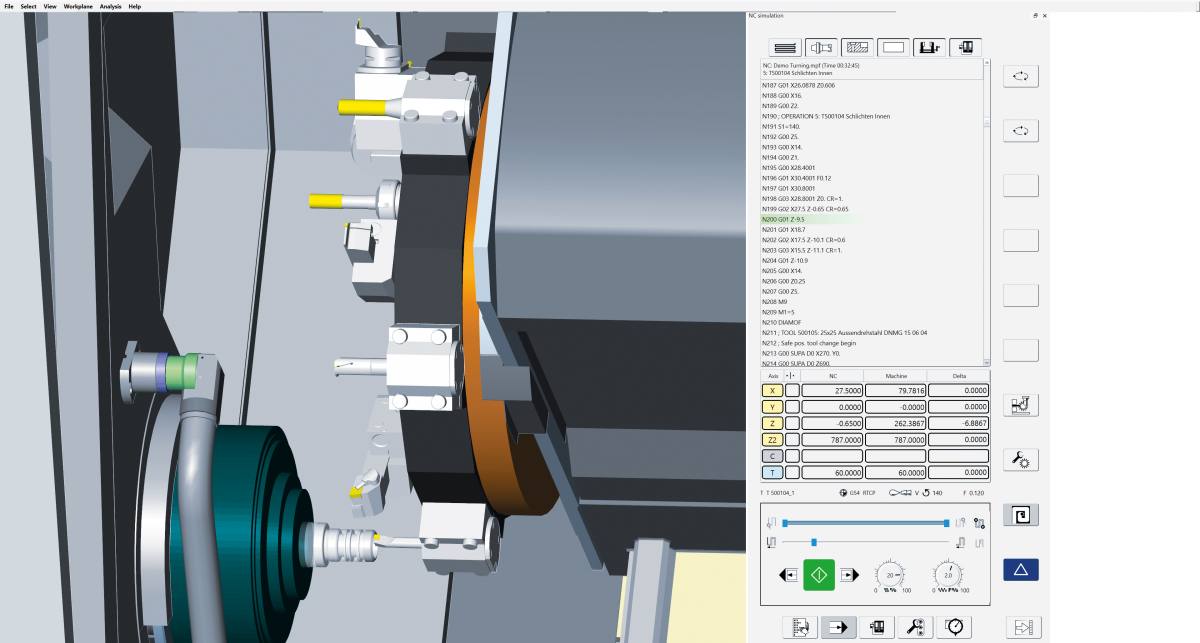
Entgratstrategien in der CAD/CAM-Suite Hypermill (Bild: Open Mind)
Open Mind – www.openmind.com
Der Haken gegen den Absturz
Schunk · Spanntechnik · Vero-S Konusfanghaken
Zur AMB hat Schunk ein Zubehör für seine Nullpunktspannmodule Vero-S vorgestellt: den Konusfanghaken. Die nachrüstbare Ausfallsicherung schützt beim Be- und Entladen von Aufspanntürmen. Ebenfalls neu sind die Zwischenbüchsen Tool Guard, die in Werkzeughalter von Schunk und in marktgängige Hydrodehnspannfutter passen. Ihre integrierte Auszugssicherung erhöht die radiale Steifigkeit und senkt die Biegekräfte am Werkzeugschaft. In einer Live-Anwendung übernahm ein autonomer mobiler Roboter mit Arm das Handling zwischen Rüstplatz und Werkzeugmaschine, wobei pneumatische und elektrische Vero-S Module zusammenarbeiteten.
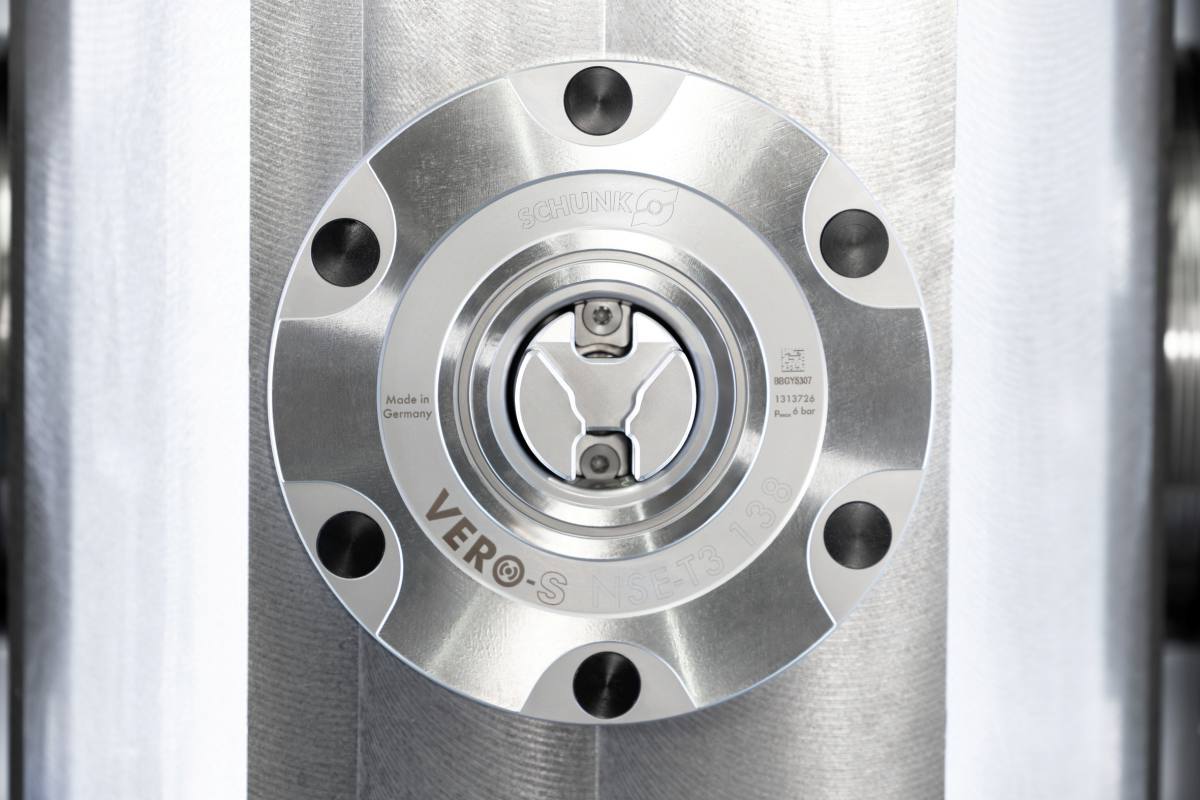
Der Vero-S Konusfanghaken beim Be- und Entladen eines Aufspannturms (Bild: Schunk)
Schunk – www.schunk.com
Schleifscheibe in Sekunden gewechselt
Walter · Werkzeugmaschine · Helitronic Fusion
Die Helitronic Fusion, die Walter an der AMB als Weltpremiere zeigte, schleift Bohrer, Fräser, Profilwerkzeuge, Senker und Reibahlen. Sie bringt eine vollständig integrierte Automation für Werkstück und Werkzeug mit. Trotz einer Schleiflänge bis 380 mm und Werkzeugdurchmessern bis 260 mm braucht sie laut Walter deutlich weniger Aufstellfläche als vergleichbare Konzepte. Möglich macht das eine neue Kreuzbettbauweise mit symmetrischer Kinematik. Werkstück und Werkzeug werden gleichzeitig gewechselt, ein neu entwickelter Scheibenwechsler tauscht die Schleifscheibe in wenigen Sekunden. Das Mineralgussbett dämpft Schwingungen. Beim Energiebedarf setzt Walter erstmals Glasmassstäbe ohne Sperrluft ein. Bedient wird die Maschine über die C.O.R.E.-Oberfläche mit grossem Touch-Panel, optional ergänzt ein Fanuc-Roboter die Zelle.
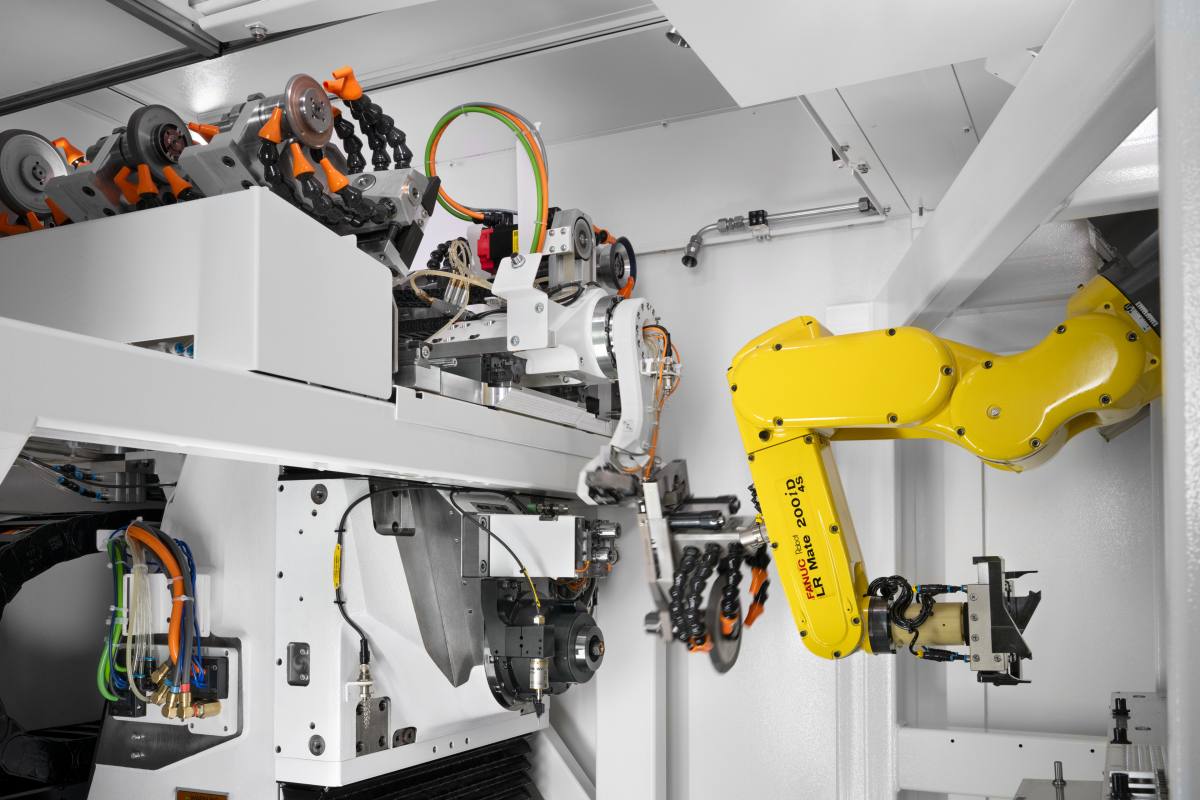
Die Werkzeugschleifmaschine Helitronic Fusion (Bild: Walter)
Walter – www.walter-machines.com


Veröffentlicht am: