
Kunststoff fräsen für Halbleiteranlagen im Sauberraum
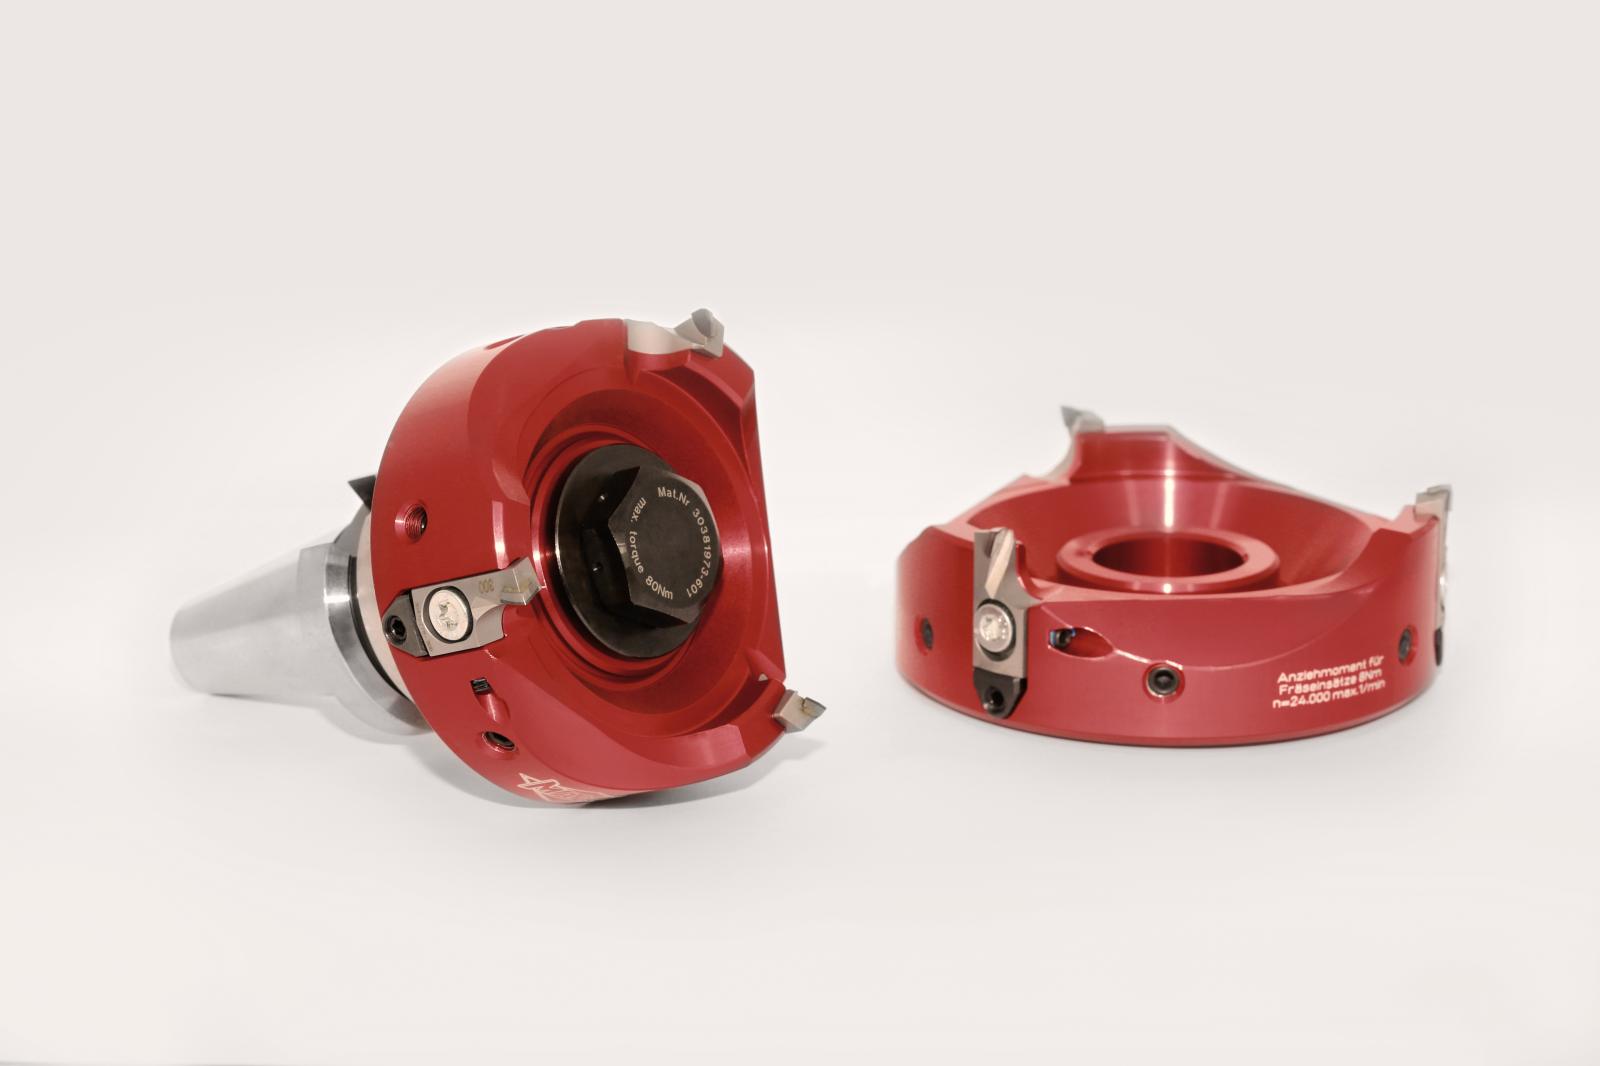
Öl als Kühlschmierstoff ist tabu, Metallspäne ebenso: M-O-T in Saarbrücken fertigt die Kunststoffteile seiner Anlagen für die Chipherstellung zunehmend selbst. Das Werkzeug für saubere Oberflächen fand der Produktionsleiter nach einem Jahr Suche bei Mapal, in einem Fräser für Aluminium.
Textquelle: Mapal
Die 2001 gegründete M-O-T Mikro- und Oberflächentechnik GmbH gehört seit 2011 zur Woll-Unternehmensgruppe. Sie ergänzt das Spektrum des Sondermaschinenbauers um nasschemische Prozessanlagen für Mikrosysteme und Halbleiter. Mit knapp 30 Mitarbeitern ist M-O-T voll in die Gruppe integriert, und das zeigt sich auch räumlich: Das Unternehmen belegt drei Räume mitten in einer Fertigungshalle von Woll.
In diesem Bereich ist manches anders als in der übrigen Produktion, die vor allem auf Metallbearbeitung ausgerichtet ist. Strassenschuhe sind nicht gestattet, und es herrscht ständig ein leichter Überdruck. Gefertigt wird zwar nicht in einem Reinraum, wohl aber in einem Sauberraum, wie Produktionsleiter Mike Jakob erklärt. Eingeschleppte Verschmutzungen könnten in den präzise arbeitenden Anlagen Werte verändern und so den Prozess gefährden. Bei den Kunden laufen die Anlagen später in Reinräumen.
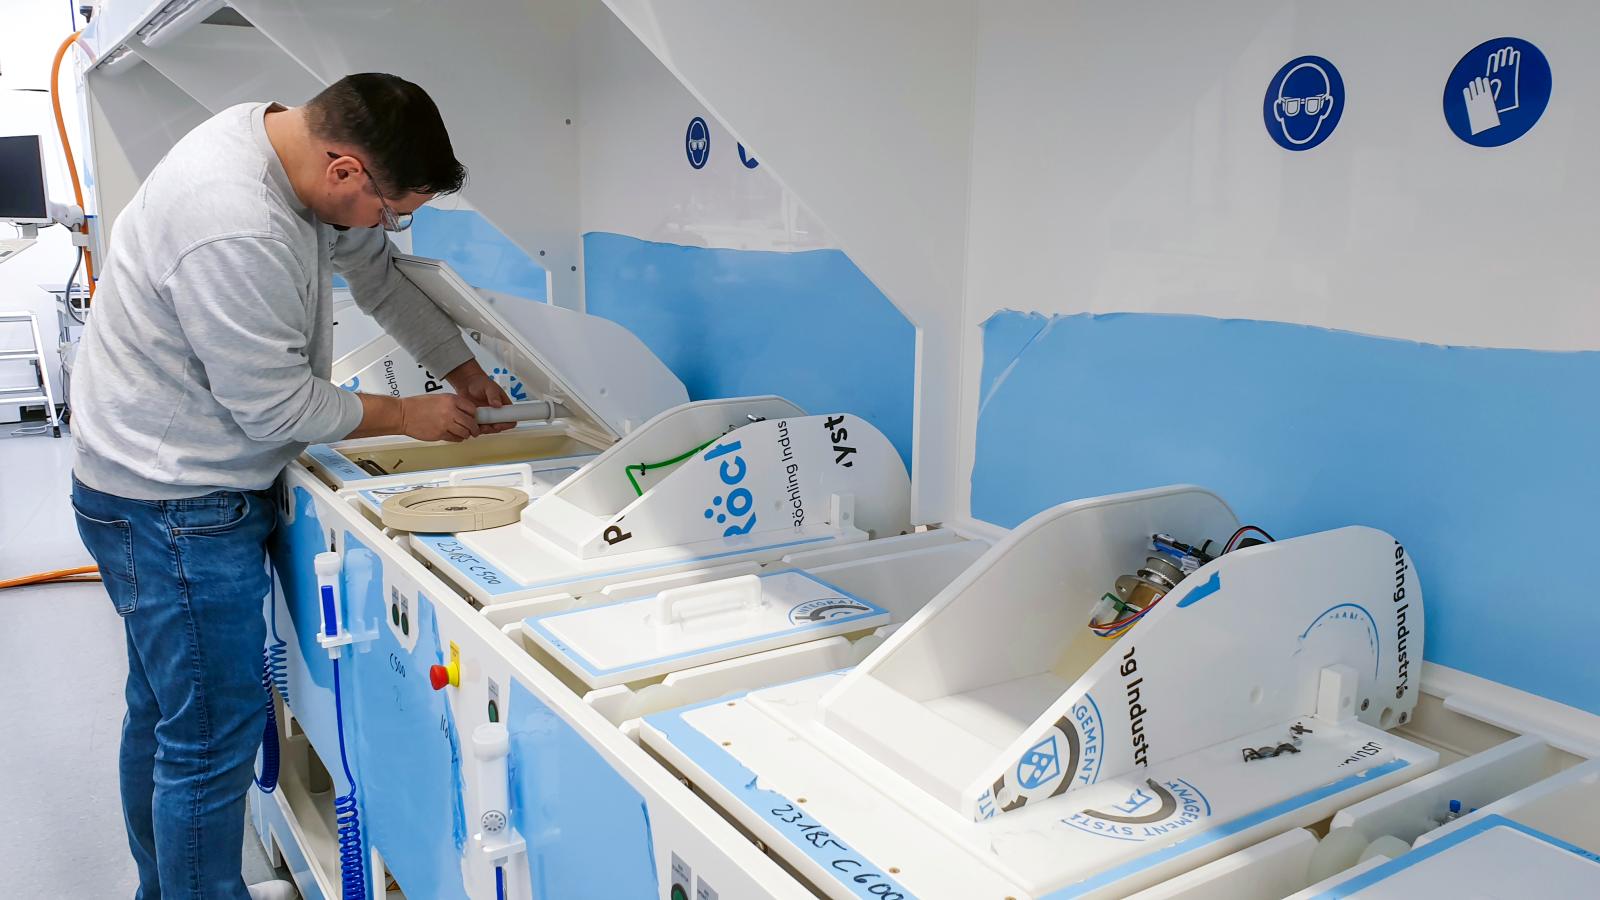
Produktionsleiter Mike Jakob demonstriert, wie an den Prozesszellen der Anlage gearbeitet wird. (Bild: Mapal)
Abgesehen von der verbauten Elektronik bestehen die Anlagen praktisch komplett aus Kunststoff. Sie sind modular aufgebaut, entlang der Prozessschritte, die in der Halbleiterherstellung nacheinander anfallen. An der Vorderseite reihen sich Prozesszellen aneinander, in die Siliziumscheiben zur Bearbeitung eingelegt werden. Hinter der Maschine stehen Vorratsbehälter mit den nötigen Flüssigkeiten, meist Säuren, Basen und Lösemittel. Bei Bedarf ist auch Galvanisieren möglich. Je nach Anwendung findet die Oberflächenbearbeitung auf den individuell ausgelegten Anlagen vor oder nach dem Belichten der Wafer statt. Mit zugekauften Bauteilen lässt sich auch Photolithographie direkt in die Anlage integrieren.
Auf einen Blick
- Anlagen pro Jahr: 2021 fünf bis sechs, heute 20 bis 30
- Kunststoffe: PP, PVC, PEEK, PVDF, PTFE
- Maschine: Portalfräse T-Rex von CNC-Step, Vakuumtisch bis 1000 × 1000 mm
- Werkzeug: Neomill-Diamond-Flycutter, dreischneidig, PKD, 63 mm, neu auch 100 mm
- Schnittwerte: 6000 U/min, Vorschub 1200 mm/min, 0,3 mm pro Schnitt
- Kühlschmierstoff: Isopropanol, Kühlmittel auf Wasserbasis in Erprobung
Chemikalien und Temperatur bestimmen den Kunststoff
Für die Prozessbehälter und die Vorratsbehälter der Chemikalien verwendet M-O-T meist Kunststoffplatten, die mit einem thermischen Fügeverfahren verschweisst werden. Welcher Kunststoff zum Einsatz kommt, entscheiden die jeweiligen Chemikalien und die Prozesstemperatur. Meistens ist es PP oder PVC, in manchen Fällen braucht es aber das hochtemperaturbeständige PEEK oder das absolut säurebeständige PVDF. Treffen mehrere extreme Anforderungen zusammen, ist oft PTFE die beste Wahl, besser bekannt als Teflon.
Die Zahl der gebauten Anlagen ist in den vergangenen Jahren stark gestiegen. 2021 waren es noch fünf bis sechs pro Jahr, heute liefert M-O-T 20 bis 30 aus. Die Zahl schwankt allerdings mit der Marktlage, die wiederum von der Entwicklung am globalen Halbleitermarkt abhängt. Zudem werden die Anlagen komplexer. Anfangs arbeitete die Fertigung überwiegend mit Zulieferern. Dass M-O-T seit 2022 auf eine eigene Produktion setzt, hat auch mit Qualitätsproblemen bei zugelieferten Teilen zu tun: An fertigen Anlagen war es wiederholt zu Undichtigkeiten gekommen.
Wie M-O-T seine Kunststoffplatten fräst, wirkt auf den ersten Blick kurios: Die Maschine kommt aus dem Modellbau, das Werkzeug wurde zum Fräsen von Aluminium entwickelt, und der Kühlschmierstoff (KSS) ist eigentlich ein Desinfektionsmittel. Für die Zwecke des Anlagenbauers aus Saarbrücken geht die ungewöhnliche Kombination aber auf.
Ein Jahr Suche endet auf der AMB in Stuttgart
Als Maschine wählte M-O-T die offene Portalfräse T-Rex des Herstellers CNC-Step. Als Werkzeugaufnahme dient die kleine SK30-Schnittstelle, auf dem Vakuumtisch lassen sich Werkstücke bis 1000 × 1000 mm spannen. Schwierig war die Suche nach einem Werkzeug für die geplanten Bearbeitungen, bei denen es vor allem um die Oberflächenqualität geht. Mike Jakob: «Mit der zu Beginn erreichten Qualität waren wir nicht zufrieden. Ich habe ein Jahr lang nach einem geeigneten Messerkopf gesucht, aber keiner konnte uns etwas wirklich Passendes für das Oberflächenfinish anbieten. Auf der AMB 2024 in Stuttgart wurde ich bei Mapal fündig, wo es einen Fräser mit unserer Aufnahme gab.»
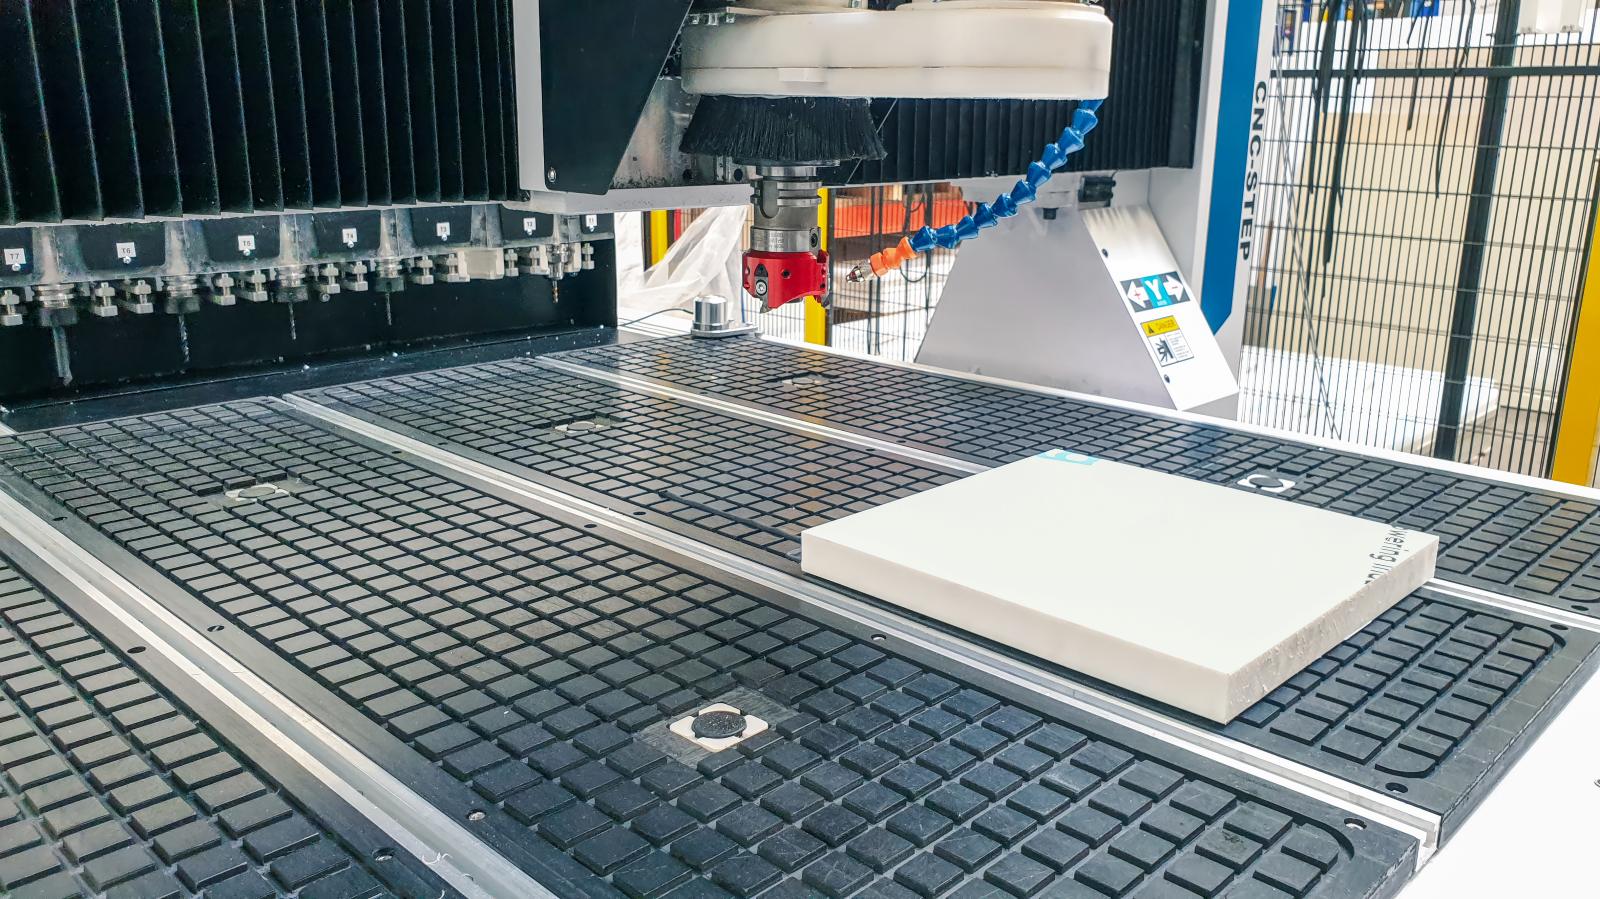
Auf dem Arbeitstisch der Maschine kann M-O-T Bauteile bis 1000 × 1000 mm per Vakuum spannen. Der Neomill-Diamond-Flycutter von Mapal eignet sich mit seinem niedrigen Schnittdruck ideal für das Fräsen der Platten. (Bild: Mapal)
Gemeinsam mit Anwendungstechniker Klaus-Dieter Leick von Mapal klärte M-O-T, welche Lösung auf der vorhandenen Maschine am besten machbar ist. Die Wahl fiel auf einen Neomill-Diamond-Flycutter mit 63 mm Fräskopfdurchmesser. «Wir haben dieses Werkzeug ursprünglich für die Bearbeitung von Aluminiumbauteilen in der Elektronikindustrie entwickelt, wo es darum ging, in der Planbearbeitung möglichst perfekte Oberflächen zu erzeugen», sagt Leander Bolz aus dem Component Management von Mapal. Beim Werkzeughersteller aus Aalen war man sofort sicher, dass das auch mit Kunststoff gelingt, zumal das Werkzeug von vornherein für kritische Maschinenkonzepte wie kleine Spindeln und Vakuumspannung ausgelegt war.
Mit seiner speziellen Schneidengeometrie senkt der leichte, dreischneidige Fräser den Schnittdruck und befördert die Späne relativ schnell aus dem Zerspanungsbereich. Der niedrige Schnittdruck war schon beim Abfräsen von Aluminiumflächen ein entscheidendes Merkmal. Über die Wahl des Schneidstoffs kann Mapal das Werkzeug an unterschiedliche Materialien anpassen.
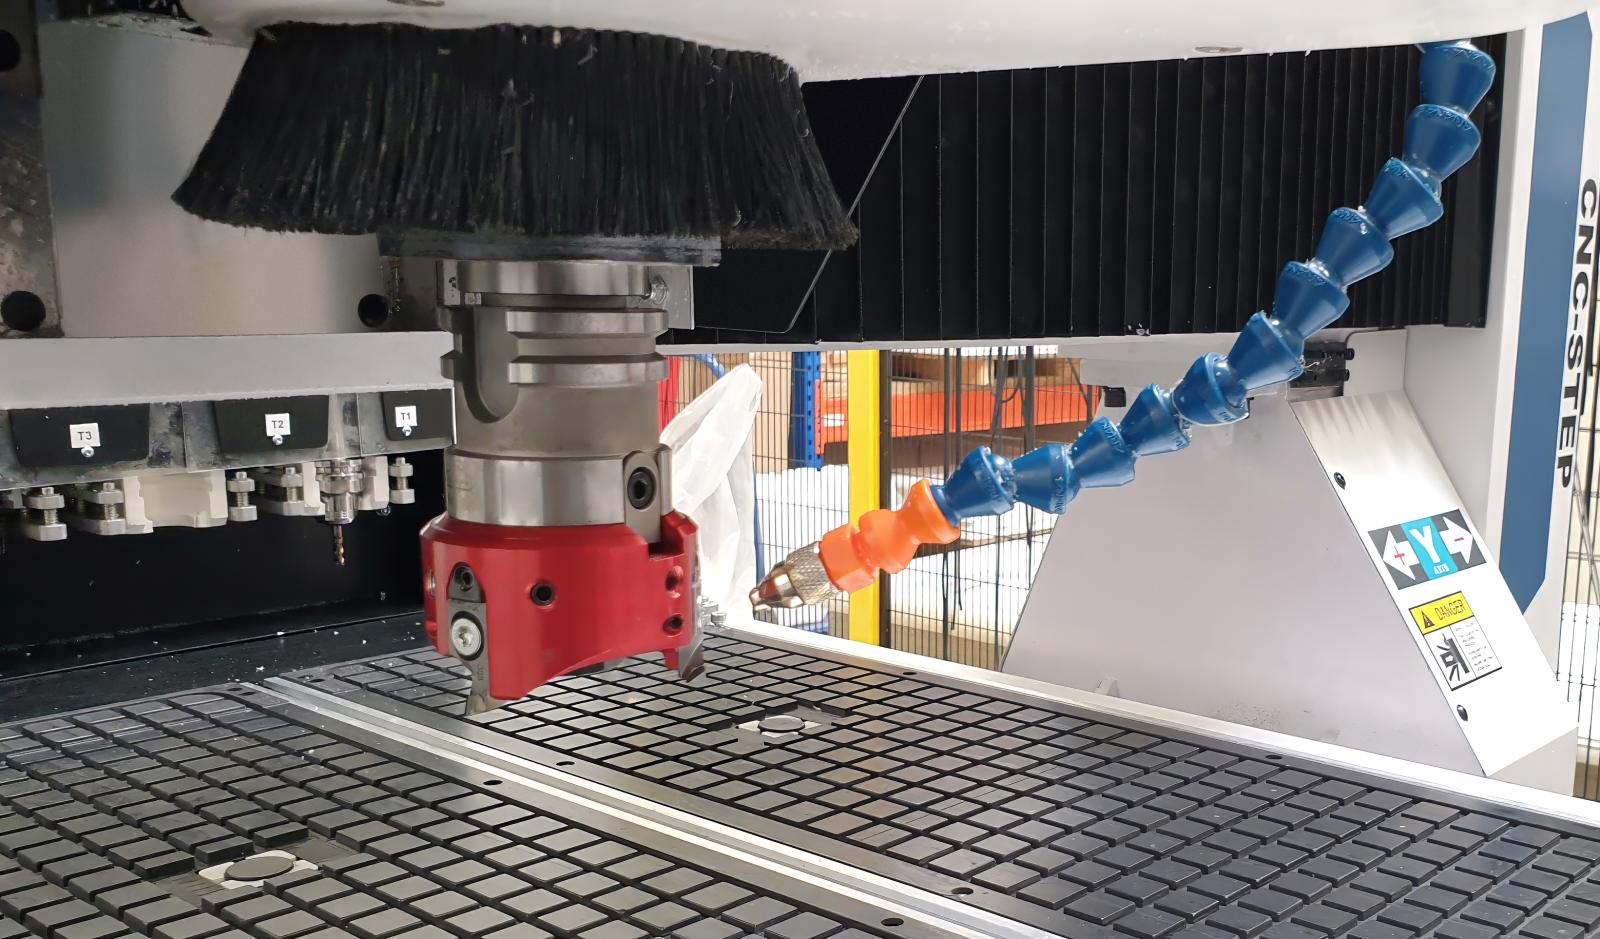
Der leichte HSC-Fräser Neomill-Diamond-Flycutter von Mapal ist ideal dafür geeignet, in der BT30-Aufnahme die Oberflächen von Kunststoffteilen zu bearbeiten, die M-O-T auf einem Vakuumtisch spannt. (Bild: Mapal)
Die Eigenfertigung wächst von den Türen zu den Tanks
Bei M-O-T ist der Neomill-Diamond-Flycutter inzwischen oft im Einsatz, und man ist mit ihm sehr zufrieden. Bei der Anschaffung der Fräsmaschine hatten die Fertiger zunächst nur die Türen für die Korpusse im Sinn. Nach und nach kamen immer mehr Bauteile aus der eigenen Produktion dazu. Die Vorlagetanks für die Chemikalien stellt M-O-T inzwischen komplett selbst her, künftig sollen auch die Prozesszellen in eigener Regie entstehen. Besondere Komponenten wie Prozessbecken aus Teflon werden weiterhin extern gefertigt. Den Neomill-Diamond-Flycutter setzt M-O-T zum Planfräsen der Platten ein. Für die seitliche Bearbeitung und das Schlichten von Konturen kommt mit einem PKD-Schaftfräser ein weiteres Werkzeug von Mapal zum Einsatz.
Der Kühlschmierstoff bleibt die offene Baustelle
Ganz am Ziel sieht sich die Abteilung von Mike Jakob noch nicht. Mit dem Kühlschmierstoff soll weiter experimentiert werden, um die Oberflächenqualität zu verbessern und das Werkzeug zu schonen. Vor allem das starre und spröde PVDF hat die PKD-Schneiden des Neomill-Diamond-Flycutters mitunter in Mitleidenschaft gezogen. Bei der Wahl des Kühlschmierstoffs ist M-O-T allerdings stark eingeschränkt. Öl kommt nicht infrage, damit auch auf diesem Weg keine Verschmutzungen in die Anlagen gelangen, die etwa den pH-Wert oder andere Prozessparameter beeinflussen könnten. Aus demselben Grund dürfen auch keine Metallspäne in den Produktionsbereich von M-O-T gelangen. Weil es sehr schnell verfliegt, fiel die Wahl auf Isopropanol. Da es aber stark riecht, lässt es sich an der Maschine nur bedingt einsetzen.
Kunststoffe stellen auch an die Kühlung besondere Anforderungen, wie Robin Kollmann schildert, der bei M-O-T für die Fräsbearbeitung zuständig ist:
«Kunststoff nimmt weniger Wärme auf als Aluminium, die daher nicht schnell genug vom Bauteil abgeführt werden kann. Die Späne können verschmelzen oder verklumpen, was mehr Druck aufbaut und potenziell die Schneide beschädigt. Auch die Oberflächenqualität ist dann nicht so gut, wie wir sie uns wünschen.»
Robin Kollmann, Fräsbearbeitung, M-O-T
Pro Schnitt werden 0,3 mm abgetragen. Je nach Material und Güteklasse beträgt das Aufmass bis zu 1 mm.
M-O-T bleibt deutlich unter den empfohlenen Werten
Um nicht zu viel Hitze zu erzeugen, fährt M-O-T derzeit mit einer Drehzahl von 6000 U/min und einem Vorschub von 1200 mm/min. Damit bleiben die Fertiger deutlich unter den Werten, die Mapal anfangs vorgeschlagen hatte und die bereits niedriger angesetzt waren als für die Aluminiumbearbeitung. Wie sich die Isopropanol-Kühlung auf die Standzeit der Schneide auswirkt, lässt sich mangels Erfahrung noch nicht einschätzen. Parallel dazu hat M-O-T begonnen, ein neues Kühlmittel auf Wasserbasis zu erproben. Im Rahmen dieser Versuche wollen die Fertiger auch höhere Schnittgeschwindigkeiten testen.
Den nächsten Schritt hat M-O-T bereits erfolgreich erprobt: eine grössere Variante des Neomill-Diamond-Flycutters mit 100 mm Fräskopfdurchmesser. Das Werkzeug ist inzwischen bestellt. Der Wechsel ist im modularen System ohne viel Aufwand möglich, weil alle Fräskopfdurchmesser von 63 bis 160 mm, die Mapal anbietet, auf denselben Aufsteckdorn passen.
Impressum
Textquelle: Mapal
Informationen
https:/www.mapal.com


- Aluminium
- AMB
- Fräsen
- Halbleiter
- Kühlschmierstoffe
- Kunststoff
- Mapal
- Oberflächen
- PKD-Werkzeuge
- Zerspanung
Veröffentlicht am: