
Mapal bringt neue PcBN-Sorten für Antriebsgelenke
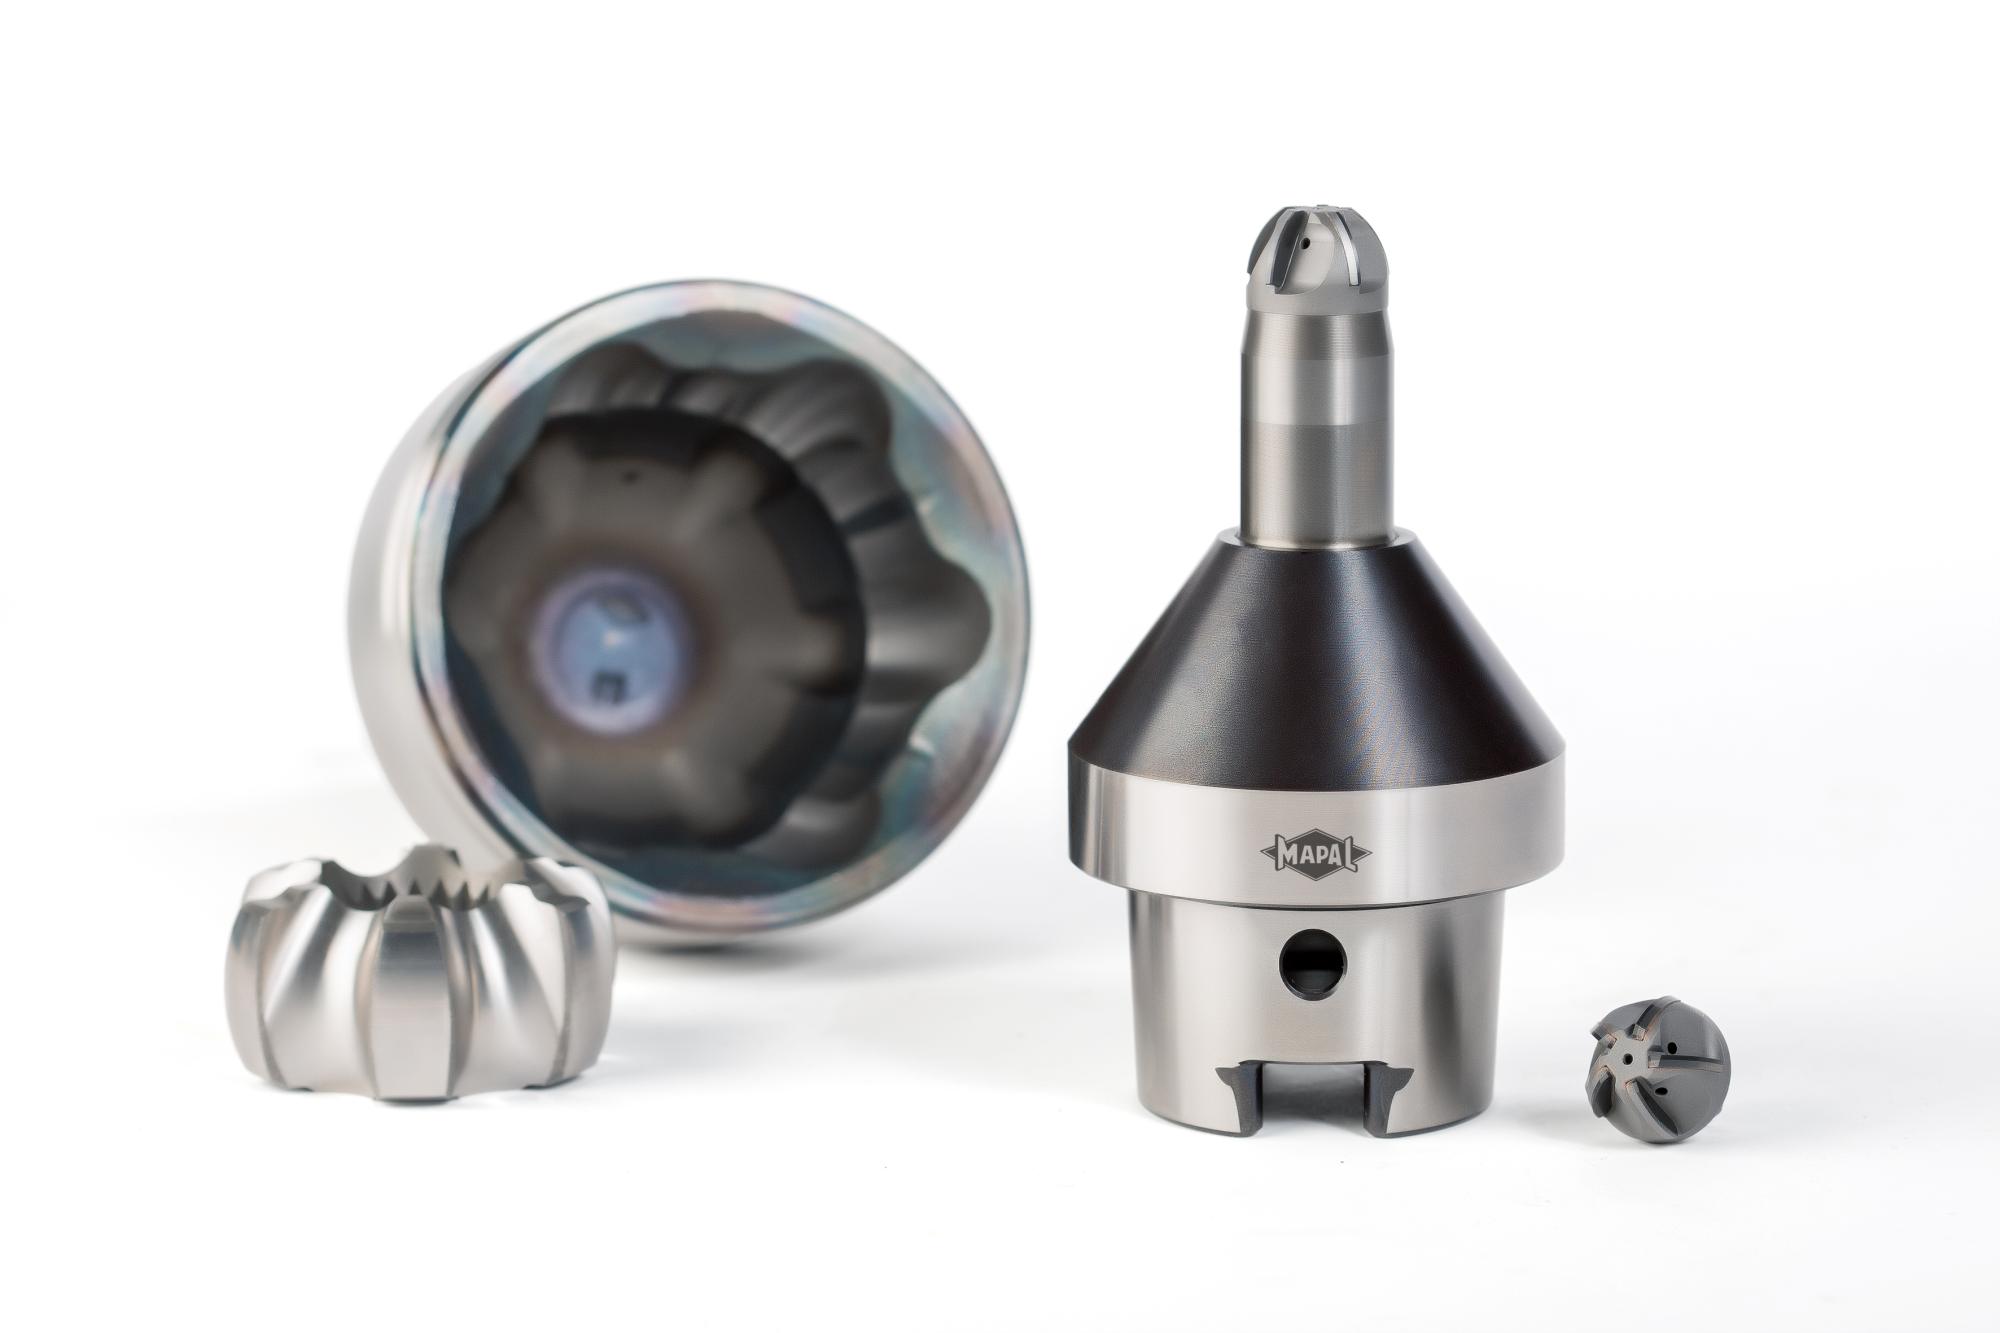
Für das Fräsen gehärteter Kugellaufbahnen gilt der Vierschneider bis heute als Stand der Technik. Der Werkzeughersteller stellt ihm eine Variante mit fünf Schneiden entgegen und entwickelt eigene Schneidstoffe für Inner und Outer Race der Gelenke.
Textquelle: Mapal Dr. Kress SE & Co. KG
Zum Zerspanen von gehärtetem Stahl führt kaum ein Weg an PcBN vorbei. Das gilt umso mehr, wenn es um die Bearbeitung anspruchsvoller Bauteile wie homokinetische Gelenke geht. Als langjähriger, enger Partner der Hersteller von Antriebsgelenken verfügt Mapal in diesem Bereich über tiefes Know-how und steigert 2026 mit der gezielten Entwicklung neuer Schneidstoffsorten sowie Optimierungen des Werkzeugdesigns die Effizienz in der Produktion dieser Schlüsselkomponenten signifikant weiter.
Auf einen Blick
- FU240 (Outer Race) und FU290 (Inner Race): neue, unbeschichtete PcBN-Sorten für das Hartfräsen der Kugellaufbahnen
- Standmenge mehr als 30 Prozent höher, bei rund 180 m/min und 0,07 bis 0,10 mm Zahnvorschub
- Kugelbahnfräser mit fünf Schneiden: etwa 20 Prozent kürzere Bearbeitungszeit als der Vierschneider
- FP240 (Glattschnitt) und FP260 (unterbrochener Schnitt): PVD-beschichtete PcBN-Sorten für das Hartdrehen
- Hartdrehen: gut 40 Prozent höhere Standzeiten als herkömmliche Schneidstoffe
Kugellaufbahnen stellen hohe Ansprüche an den Fräser
Je nach Fahrzeugtyp werden im Automobilbau Antriebsgelenke verschiedenster Ausführungen eingesetzt, sowohl radseitig als auch getriebeseitig. Zu den Hauptkomponenten zählen das äussere Gehäuse, auch Outer Race genannt, die Kugelnabe (Inner Race) sowie der Kugelkäfig. Die Kugeln laufen dabei in speziell geformten Laufbahnen zwischen Inner und Outer Race und werden durch den Käfig so geführt, dass eine konstante Drehbewegung auch bei einem Beugewinkel, wie beispielsweise im Falle einer Lenkbewegung, ermöglicht wird.
Sowohl am Inner Race als auch am Outer Race müssen die Kugellaufbahnen hartgefräst werden. Die Anforderungen an Form und Oberfläche sind an dieser Stelle sehr hoch, weshalb die geometrische Auslegung des Fräsers eine entscheidende Rolle spielt. Mapal stimmt seine Kugelbahnfräser exakt auf die am Bauteil geforderten Toleranzen ab. Neben der Geometrie des Werkzeugs sind der verwendete Schneidstoff und die Schneidkantenpräparation wichtig für Werkzeugstandzeit, Performance und erreichte Oberflächenqualität.
Inner und Outer Race erhalten eigene Schneidstoffe
Mit seiner Erfahrung ist Mapal in der Lage, Schneidstoffe speziell für die Bearbeitung bestimmter Bauteile zu entwickeln. Der neue, unbeschichtete PcBN-Schneidstoff FU240 ist auf die Anforderungen beim Hartfräsen der Kugellaufbahnen am Outer Race abgestimmt, der Schneidstoff FU290 entsprechend auf die des Inner Race. Es werden in der Regel verschiedene PcBN-Substrate benutzt, um den unterschiedlichen Bearbeitungseigenschaften von Inner und Outer Race und den damit verbundenen Verschleissmechanismen am Werkzeug Rechnung zu tragen. Zudem verwendet die Industrie für die beiden Komponenten unterschiedliche Werkstoffe. Für das Outer Race kommen Vergütungsstähle zum Einsatz, im Inner Race zumeist Einsatzstähle. Während die Automobilhersteller bei der Formgebung und insbesondere der Kugelführung jeweils einer eigenen Philosophie folgen, sind die Materialien weitestgehend einheitlich.
FU240 und FU290 schaffen über 30 Prozent mehr Teile
Um seine PcBN-Schneidstoffe erfolgreich zu verbessern und damit den technologischen Vorsprung zu sichern, greift Mapal als Technologiepartner auf ein tiefes Verständnis des gesamten Prozesses zurück. Für höhere Standzeiten bei der Bearbeitung von CV-Joints galt es, die optimale Balance zwischen hohem Abrasions- und Diffusionswiderstand bei ausreichender Zähigkeit zu finden. Parameter für die Entwicklung waren dabei unter anderem CBN-Gehalt des Schneidstoffs, Korngrössen und die Zusammensetzung des Binders. Die ersten Ergebnisse belegen eine signifikant erhöhte Standmenge der neuen Schneidstoffe: Verglichen mit den bisher verwendeten brachten die neuen Sorten FU240 und FU290 eine Erhöhung der Standmenge um mehr als 30 Prozent bei Schnittgeschwindigkeiten im Bereich von 180 m/min und einem Zahnvorschub zwischen 0,07 und 0,10 mm.
Eine fünfte Schneide verkürzt die Bearbeitungszeit
Dabei ist noch nicht der Einfluss eines neuen, fünfschneidigen Werkzeugdesigns für die Kugelbahnfräser berücksichtigt, den Mapal ebenfalls 2026 neu vorstellt. Bis dato sind in der Praxis vierschneidige Ausführungen Stand der Technik. Die zusätzliche Schneide reduziert die Bearbeitungszeit gegenüber dem Vierschneider um etwa 20 Prozent. Die Eingriffszeit pro Schneide für jede Kugelbahn ist verkürzt, was sich in Anwendungen zusätzlich positiv auf die Standzeit auswirkt. Bei Jahresvolumina von rund 15 Millionen Bauteilen bewirken beide Effekte zusammen ein erhebliches Einsparpotenzial in Bezug auf die Stückkosten.
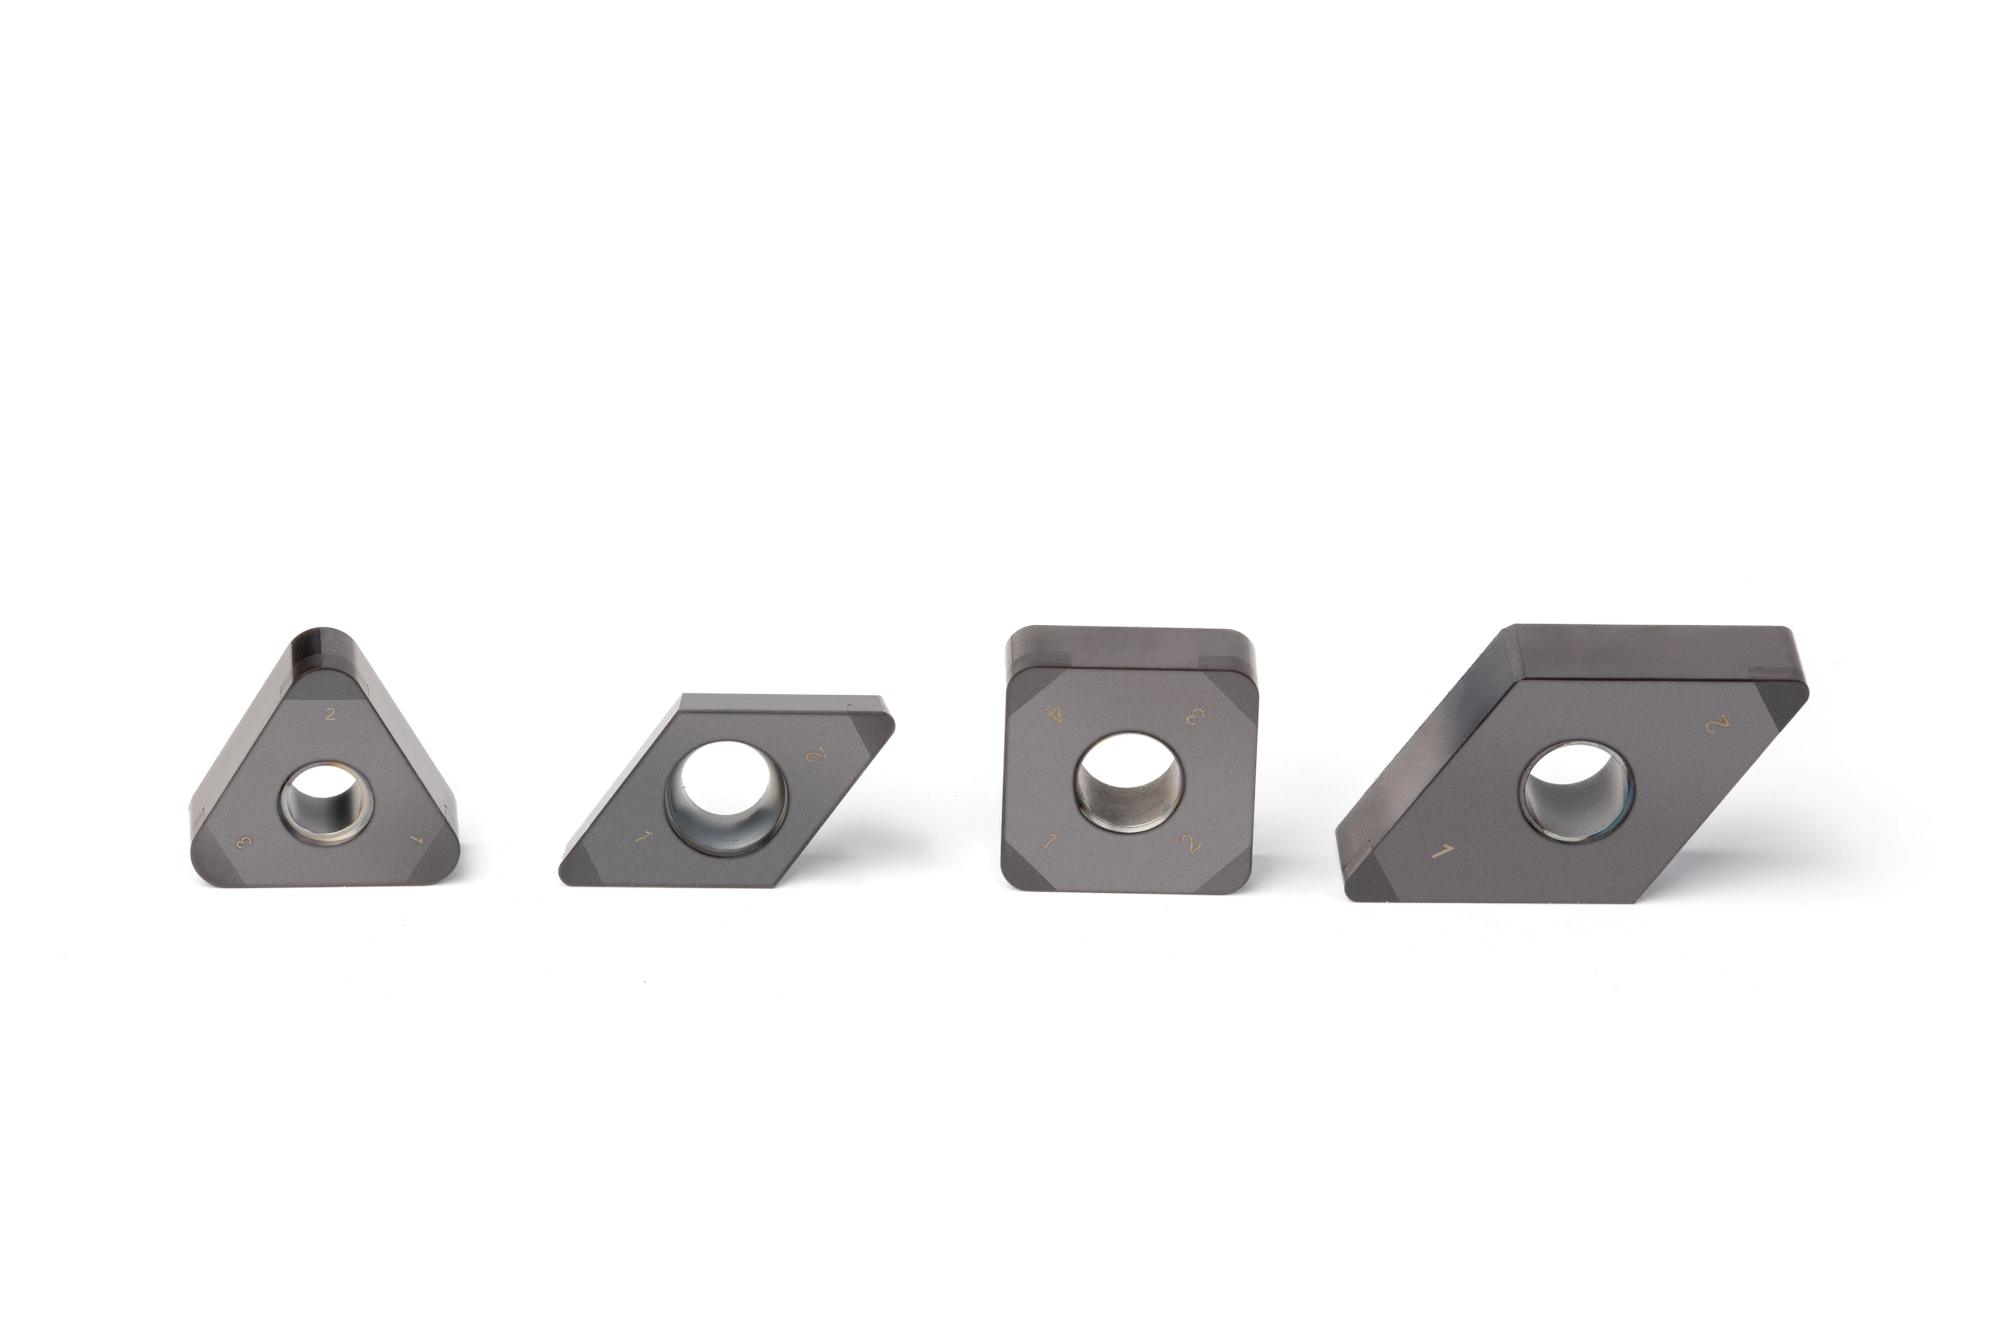
Neue PcBN-Schneidstoffe für Glattschnitte und für unterbrochene Schnitte erreichen bedeutende Standzeitsteigerungen beim Hartdrehen von Antriebsgelenken. (Bild: Mapal)
Zwei Drehsorten erreichen gut 40 Prozent mehr Standzeit
Für das Hartdrehen kommen ebenfalls neue PcBN-Schneidstoffe von Mapal, wobei auch hier zunächst der Fokus auf die Bearbeitung der Antriebsgelenke gelegt wurde. Die Sorte FP240 ist für Glattschnittanwendungen wie beispielsweise am Schaft des Outer Race gedacht. Bei unterbrochenen Schnitten, wie sie beim Inner Race und beim Käfig auftreten, kommt die zähere Sorte FP260 zum Einsatz. Beide sind PVD-beschichtet und erreichen gut 40 Prozent höhere Standzeiten gegenüber den herkömmlichen Schneidstoffen.
Die schrittweise Einführung der Kugelbahnfräser und PcBN-Drehplatten unterstreicht den Anspruch von Mapal, den Benchmark in der Bearbeitung gehärteter Komponenten konsequent weiterzuentwickeln.
Impressum
Textquelle: Mapal Dr. Kress SE & Co. KG
Informationen
https://www.mapal.com


Veröffentlicht am: