
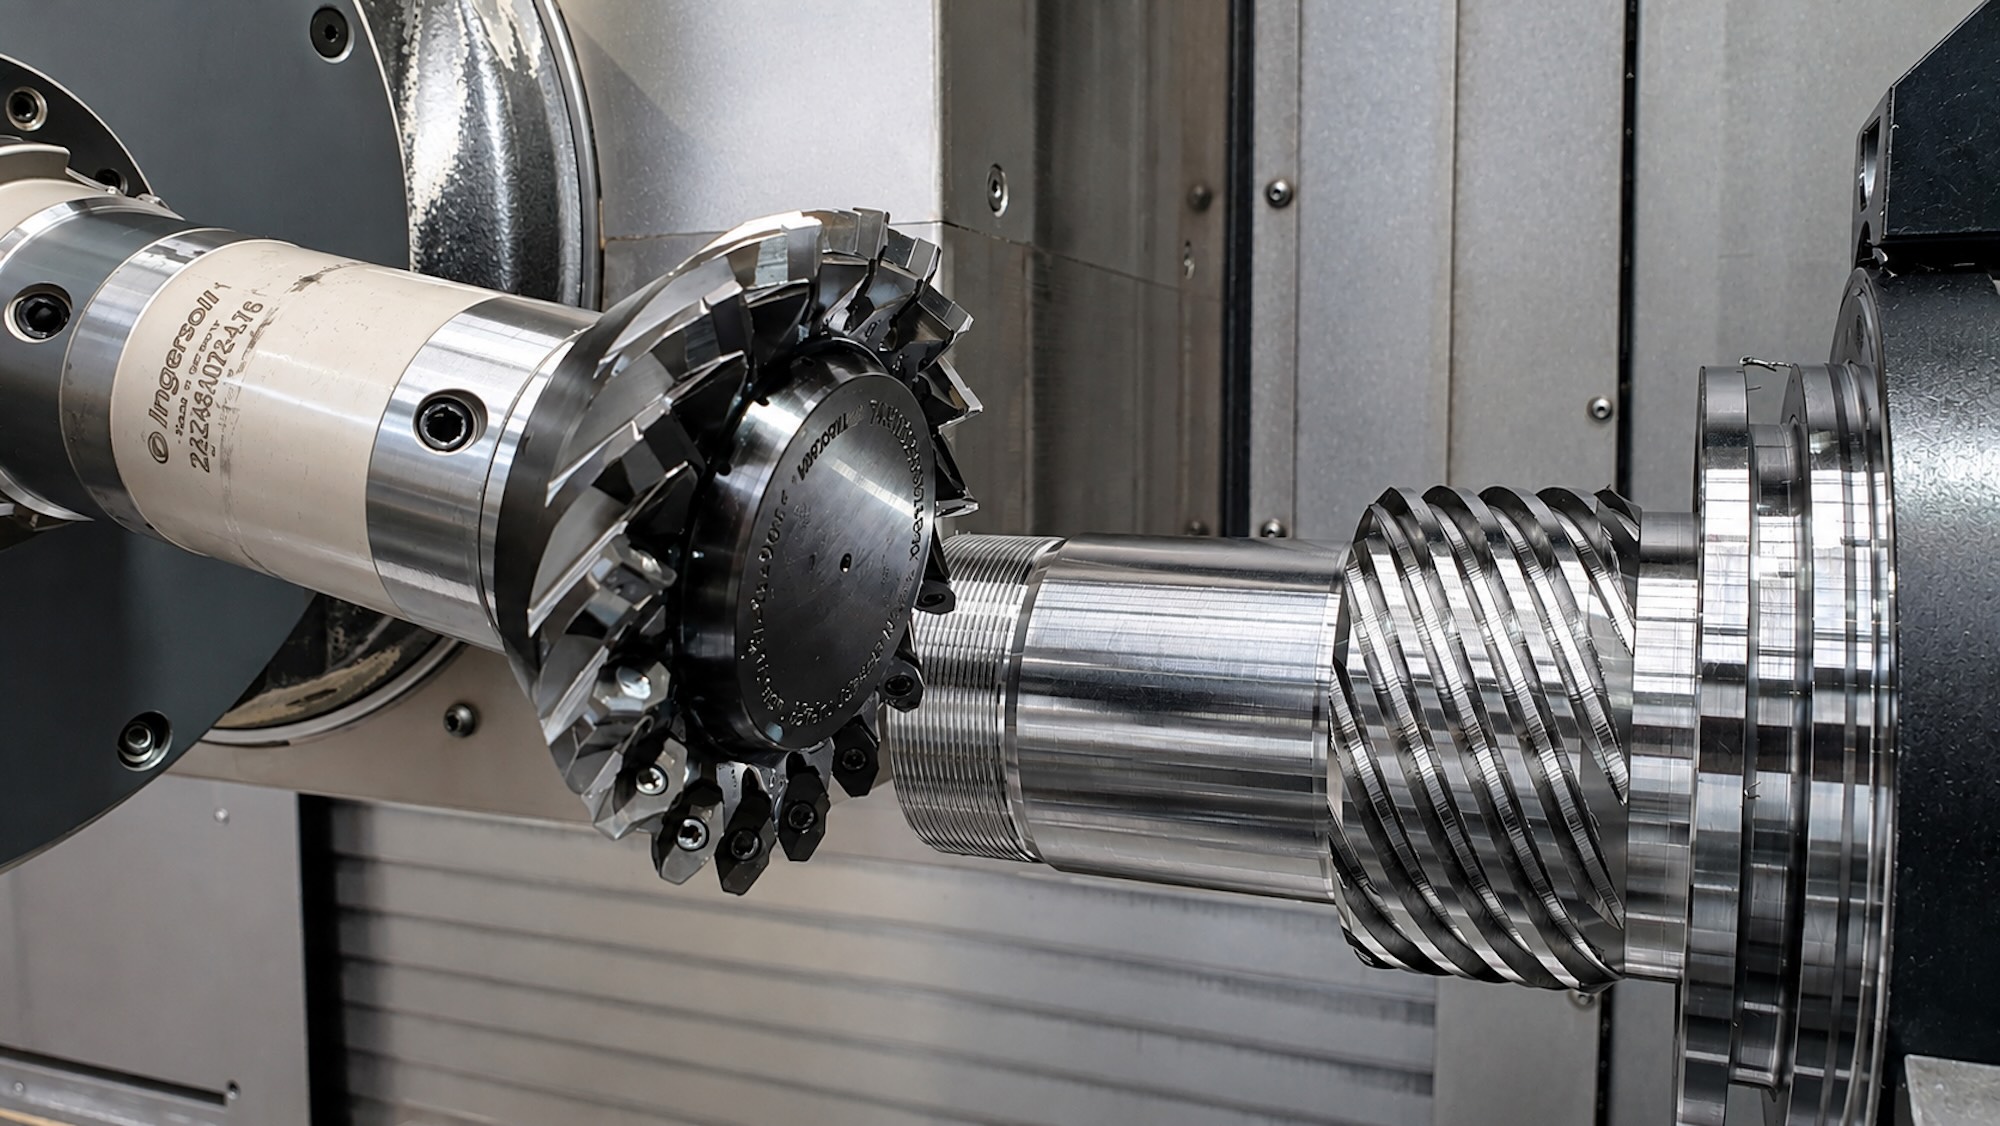
Ein grosser Schrägungswinkel und ein sehr kleiner Freistich stellten die Konstrukteure von Ingersoll vor grosse Herausforderungen. Im TechCenter Haiger entwickelte der Werkzeughersteller ein Wälzschälwerkzeug für HKS, obwohl der Erfolg anfangs nicht sicher war.
Redaktionelle Bearbeitung: Technische Rundschau
Seit 1976 produziert HKS hydraulische Drehantriebe für Industrieanlagen und Baumaschinen. Das Familienunternehmen in der dritten Generation hat sich mit Standardprodukten, Sonderanfertigungen und Prototypen in diesem Bereich zu einem international führenden Hersteller entwickelt. Die hydraulischen und pneumatischen Kompaktantriebe sind so konzipiert, dass sie Massen präzise, sicher und zuverlässig drehen, positionieren, beschleunigen und abbremsen, oft im anspruchsvollen Dauereinsatz.
HKS ist in 20 Ländern vertreten und erzielt mehr als die Hälfte des Umsatzes im Ausland. Das Unternehmen hat zwei Standorte in Wächtersbach-Aufenau. Ein drittes Werk befindet sich in Neukirch/Lausitz. Dort werden insbesondere grössere Drehantriebe sowie Produkte in höheren Stückzahlen gefertigt. Insgesamt zählt HKS etwa 280 Mitarbeiter. Die Produktionsfläche liegt bei 7200 Quadratmetern.
Als die Firma 1970 von Walter Höhn in Frankfurt gegründet wurde, ging es vor allem um Lohnfertigung. Heute entwickelt und produziert HKS hydraulische und pneumatische Drehantriebe für Industrieanlagen und Baumaschinen. Die Produkte kommen weltweit in anspruchsvollen Anwendungen zum Einsatz und stehen für Präzision, Zuverlässigkeit und Langlebigkeit.
Wenn das Fräsen zur Bremse der Fertigung wird
Mit seiner hohen Fertigungstiefe ist HKS in der Lage, einen Grossteil der Bauteile in hoher Qualität selbst zu produzieren. Unter den rund 60 Bearbeitungszentren im Maschinenpark finden sich Maschinen unterschiedlicher Hersteller und verschiedener Generationen, die kontinuierlich durch moderne Fertigungstechnologien ergänzt werden.
Bei den Bauteilen erwies sich häufig das Fräsen als Engpass. Die Verzahnung ist das A und O der Produkte von HKS. Hier steckt die ganze Expertise des Unternehmens. Der Kolben ist das Bindeglied zwischen Gehäuse und Welle. Um bei Bedarf noch Anpassungen vornehmen zu können, wird er grundsätzlich als erstes gefertigt.
Seit der Anschaffung einer Okuma Multus U3000 vor drei Jahren besteht der Plan, das Wälzschälen für mehr Produktivität einzusetzen. «Wir dürfen in unserer Produktion nicht stehen bleiben», erklärt Jens Dickert, Schichtleiter im Bereich Drehen. «Da wir wussten, dass die Maschine das kann, wollten wir Skiving auch nutzen, um uns zu verbessern.»
Über Okuma kam der Kontakt zu Ingersoll zustande. Der Maschinenbauer und der Werkzeughersteller kooperieren schon lange und haben gemeinsam bereits verschiedene Projekte im Bereich der Verzahnung umgesetzt, in denen hohe Qualitäten erreicht wurden.
Schrägungswinkel und Freistich fordern die Konstrukteure
Dieses Mal waren die Herausforderungen allerdings besonders hoch, wie Christopher Hees, Anwendungstechniker bei Ingersoll, erläutert: «Die Verzahnung, die hier hergestellt werden sollte, hat schon ein extremes Verhältnis. Der grosse Schrägungswinkel sowie der sehr kleine Freistich zur Schulter stellten unsere Konstruktionsingenieure vor grosse Herausforderungen, welche Sie mit Bravour meisterten.»
Um die laufende Produktion bei HKS zu schonen und die eigene Fertigungskompetenz voll zu nutzen, hat Ingersoll das TechCenter in Haiger involviert. Dort steht ebenfalls eine Okuma Multus zur Verfügung, was direkt vergleichbare Tests ermöglichte. Der Maschinenhersteller unterstützte das Projekt, bei dem durchaus nicht von Anfang an sicher war, dass es sich überhaupt umsetzen lässt.
Die Verzahnung der Welle läuft fast bis zur Schulter des Bauteils, was für das Skiving eine Herausforderung war (Bild: Ingersoll)
Peter Schwarz, technischer Berater bei Ingersoll, schildert das Vorgehen: «Um dafür ein passendes Werkzeug zu konstruieren, haben wir ein Bauteil von HKS zu uns ins TechCenter geholt. Wir wählten dafür das schwierigste Werkstück mit kleiner Zähnezahl und grossem Schrägungswinkel. Unser Gedanke dabei: Wenn wir das hinbekommen, werden die anderen Teile eher leichter zu fertigen sein – und wir haben es hinbekommen.»
Im TechCenter Haiger entsteht das passende Werkzeug
In Haiger wurde analysiert, wie das Wälzschälwerkzeug aussehen sollte. Per Software wurde eine Kollisionsüberprüfung vorgenommen. Weil HKS keine Standardverzahnung, sondern eine selbst entwickelte Technologie nutzt, gibt es dafür keine offiziellen Verzahnungsdaten. Um Wendeschneidplatten zu konstruieren und an das kundenspezifische Werkzeug anzupassen, musste Ingersoll das Bauteil zunächst vermessen. Zur Bearbeitung der 11 Zähne der ausgewählten Welle entwickelte Ingersoll ein Wälzschälrad mit 17 Zähnen. Der erste Werkzeugeinsatz im TechCenter funktionierte auf Anhieb, es mussten jedoch Korrekturen bei den Technologiedaten und kleine Modifikationen am Werkzeug vorgenommen werden, berichtet Peter Schwarz.
Das optimierte Werkzeug ging zusammen mit erprobten Schnittwerten zum Kunden, wo es in der Fertigung eingesetzt wurde. Vor Ort mussten lediglich noch Modifikationen in der Verzahnungssoftware auf der Multus vorgenommen werden, um das Beste aus Maschine und Werkzeug herauszuholen. Jens Dickert zieht den Vergleich zum früher eingesetzten Fingerfräser: «Mit je einem Fräser zum Schruppen und Schlichten kamen wir auf etwa 50 Bauteile. Mit dem Wälzschälrad schaffen wir jetzt 400 Stück mit weniger Aufwand.» Die Bearbeitungszeit von etwa 30 Minuten konnte um 90 Sekunden verkürzt werden. Für Wellen mit mehr Zähnen erwartet Dickert noch mehr Einsparungen.
Auf einen Blick
- Verfahren: Wälzschälen (Skiving) statt Fingerfräsen
- Maschine: Okuma Multus U3000
- Werkstück: Welle aus CrMo40 mit 11 Zähnen
- Werkzeug: Wälzschälrad mit 17 Zähnen, Substrat IN2030
- Stückzahl: etwa 50 Bauteile mit je einem Schrupp- und Schlichtfräser, 400 mit dem Wälzschälrad
- Bearbeitungszeit: etwa 30 Minuten, um 90 Sekunden verkürzt
Das Wälzschälrad ersetzt den Fingerfräser bei HKS
Beim Einsatz eines Fingerfräsers ist der Verschleiss ungleichmässig. Ein Vorteil des Wälzschälens ist der gleichmässige Verschleiss über das gesamte Profil. Neben der höheren Produktivität konnte auch die Verzahnungsqualität durch das Wälzschälen verbessert werden.
«Das neue Werkzeug erzeugt eine gleichmässige Oberfläche und liefert präzisere Ergebnisse. Wir haben kein Spiel mehr und müssen praktisch nichts mehr korrigieren», freut sich Jens Dickert, der ausdrücklich die gute Zusammenarbeit mit Ingersoll würdigt.
Das Skiving wird im Bereich der Industrieantriebe genutzt, von denen HKS mehrere Tausend pro Jahr herstellt. Pro Bauteil sind insgesamt vier Verzahnungen für Welle, Gehäuse und Kolben erforderlich. Perspektivisch soll der gesamte Antrieb per Skiving hergestellt werden, kündigt Fertigungsleiter Steve Oschmann an. Gestartet wurde mit der Aussenverzahnung einer Welle, die aus CrMo40 gefertigt wird. Um Vibrationen aufgrund der extremen Verhältnisse abzufangen und Ausbrüche zu vermeiden, wählte Ingersoll für die Beschichtung der Wendeschneidplatten sein zähes Substrat IN2030.
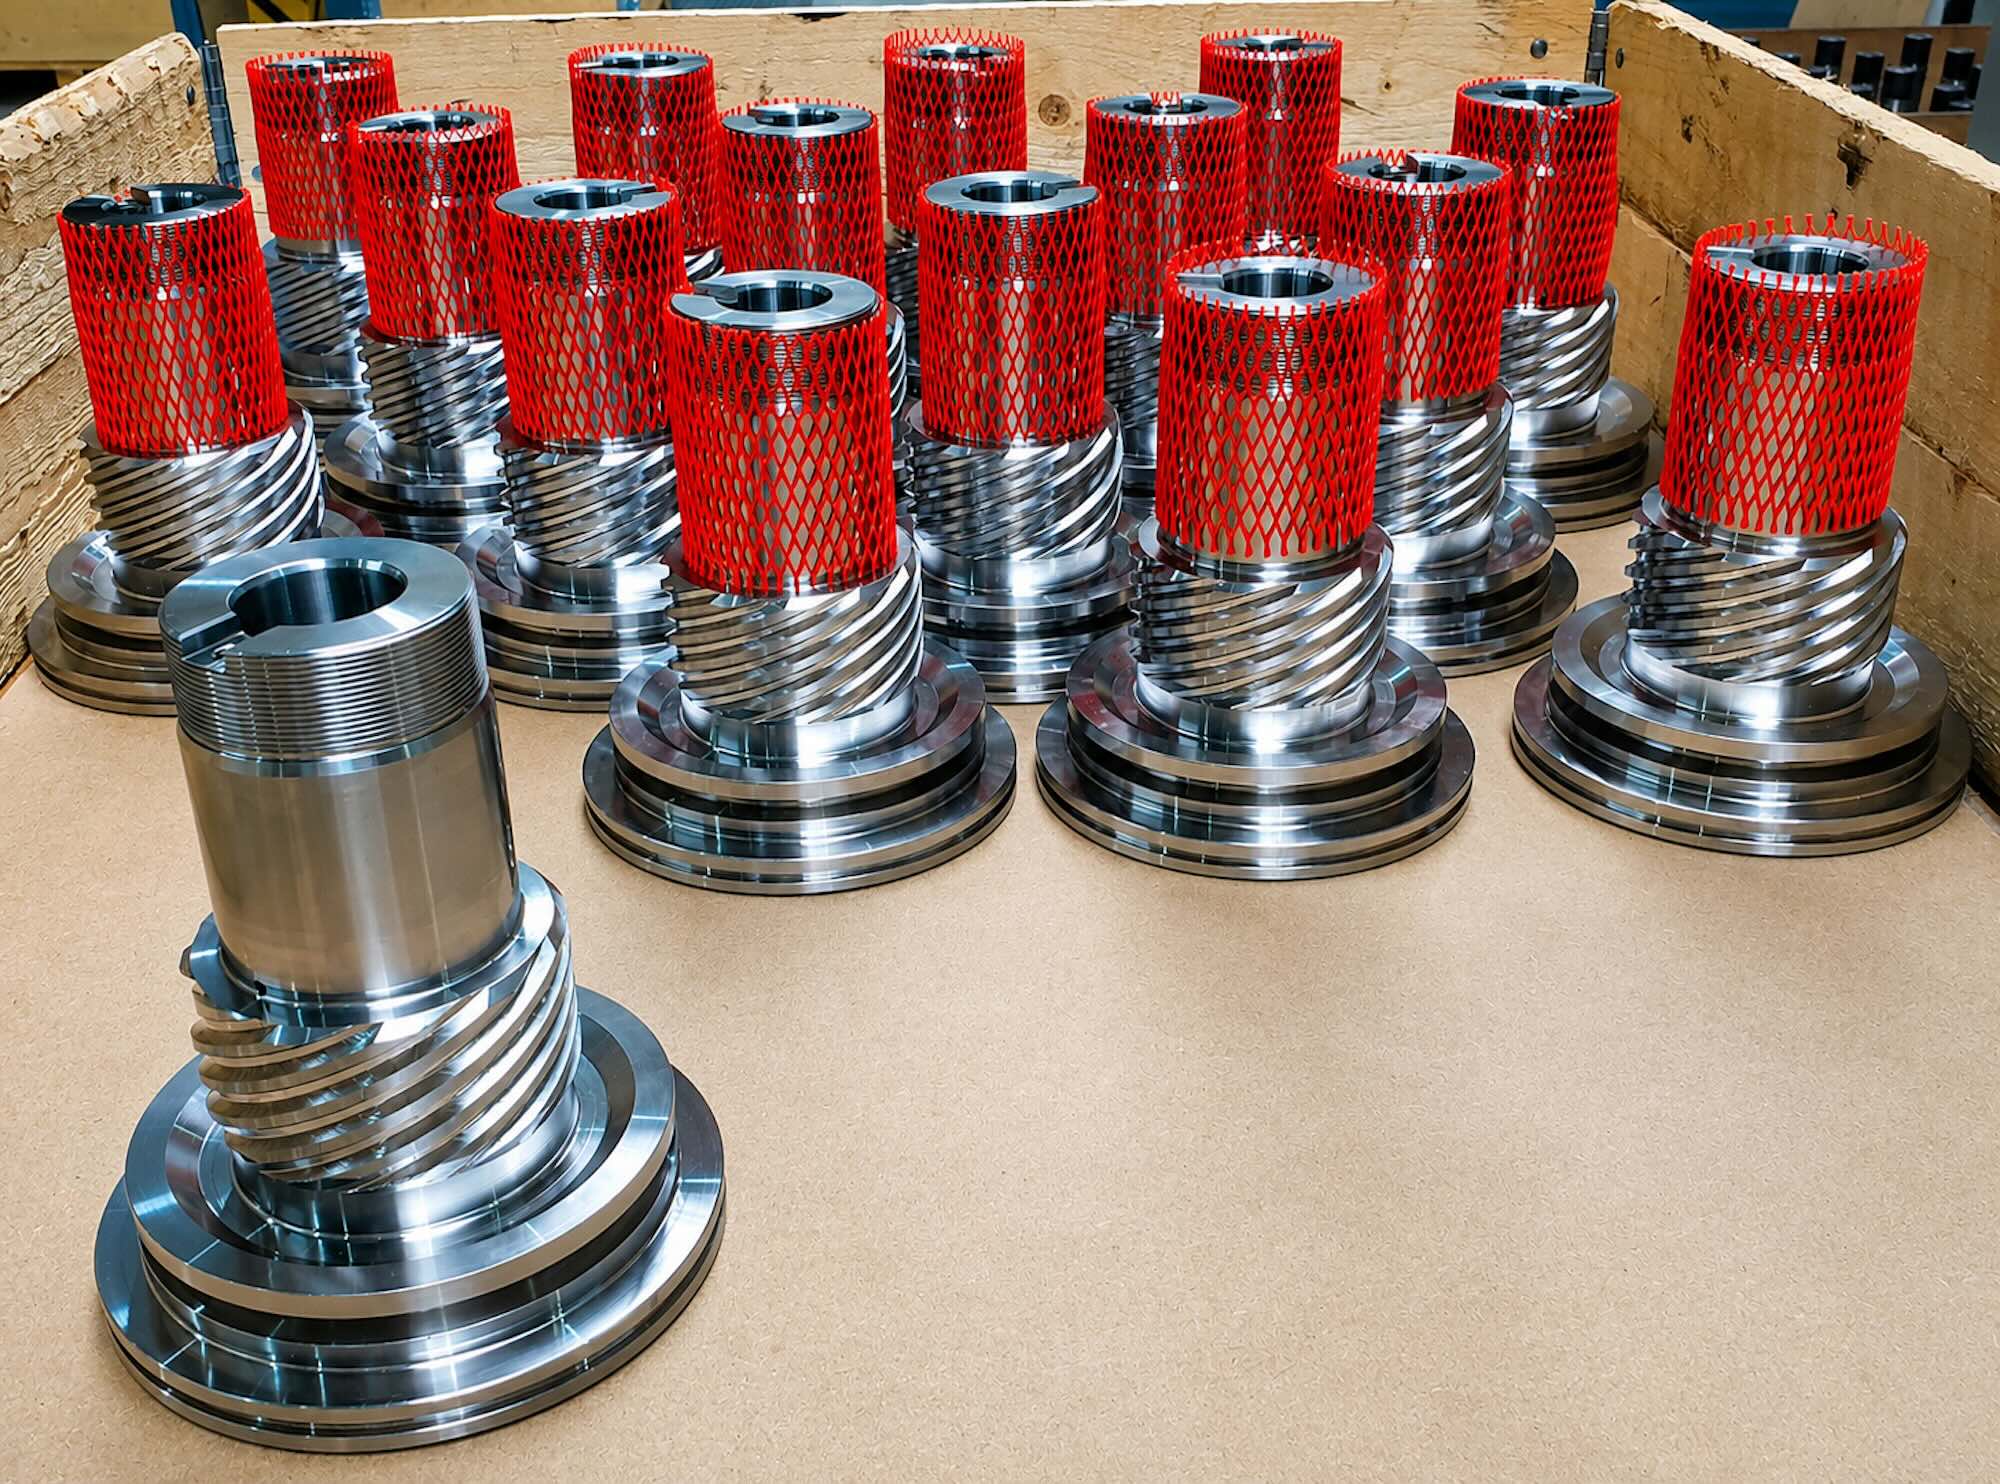
Von den Wellen für Industrieantriebe fertigt HKS in Aufenau jährlich mehrere Tausend Stück (Bild: Ingersoll)
«Wenn beide Teile per Skiving hergestellt werden, erhoffe ich mir eine weitere Verbesserung des Tragbildes der Verzahnung, das schon mit dem ersten Bauteil besser wurde», sagt Steve Oschmann. Positive Auswirkungen auf die Produkte lassen sich auf dem Prüfstand bei HKS direkt messen. Die Drehmomentaufnahme an der Verzahnung konnte deutlich erhöht werden.
Für Christopher Hees ist mit dem abgeschlossenen Projekt beim Skiving ein Limit erreicht:
«Wenn das noch extremer wird, kann der Prozess nicht mehr abgebildet werden, weil die Eingriffsverhältnisse zu ungünstig sind. Das Werkzeug kommt dann nicht mehr richtig in den Schnitt und die Bearbeitung kann nicht ausgeführt werden.»
Christopher Hees, Anwendungstechniker, Ingersoll
Das gefällt dem Fertigungsleiter gar nicht. «Wir haben noch anspruchsvollere Bauteile zu bearbeiten, die ich ebenfalls gerne skiven würde», so Oschmann. Er denkt dabei vor allem an Bagger-Antriebe, die nicht nur andere Proportionen haben, sondern auch in höheren Stückzahlen produziert werden. Nach heutigem Stand ist Skiving hier nicht möglich. Immerhin könnten sich die Grenzen des technisch Machbaren weiter verschieben. Wie sein Kunde, ist auch Ingersoll bestrebt, sich immer weiterzuentwickeln und innovative Lösungen zu präsentieren.
Passend zu diesem Artikel
Impressum
Textquelle: Ingersoll Werzeuge GmbH
Bildquelle: Ingersoll Werkzeuge GmbH
Redaktionelle Bearbeitung: Technische Rundschau
Informationen


Veröffentlicht am: